概要
| 項目 | 内容 |
|---|---|
| 材料名 | ABS樹脂 |
| 略記号 | ABS |
| IUPAC | poly[(2-propenenitrile)-co-(1,3-butadiene)-co-styrene] を基本とする共重合体又はグラフト共重合体 |
| 英語名 | Acrylonitrile Butadiene Styrene Resin、ABS Resin |
| 日本語名 | ABS樹脂、アクリロニトリル・ブタジエン・スチレン樹脂、アクリロニトリル・ブタジエン・スチレン共重合体 |
| 分類 | 熱可塑性樹脂、非晶性樹脂、スチレン系樹脂、ゴム強化樹脂 |
| プラスチック分類 | 一般に汎用プラスチック。用途によって高機能汎用樹脂又は準エンプラとして扱われる場合がある。 |
| 化学式または代表構造 | アクリロニトリル単位 −CH2−CH(CN)−、ブタジエン単位 −CH2−CH=CH−CH2−、スチレン単位 −CH2−CH(C6H5)− |
| CAS No. | 9003-56-9 |
| 構造・主成分 | ポリブタジエン系ゴム相に、スチレン・アクリロニトリル共重合体(SAN、AS樹脂)がグラフト又は分散した多相構造を持つ。 |
| 主な用途 | 家電・OA機器筐体、自動車内装、めっき加飾部品、玩具、雑貨、住宅設備、電気電子部品、3Dプリンター用フィラメントなど |
ABS樹脂(ABS)は、アクリロニトリル、ブタジエン、スチレンを主成分とする代表的なスチレン系熱可塑性樹脂である。一般に、アクリロニトリルは耐薬品性・剛性・耐熱性、ブタジエン系ゴム相は耐衝撃性、スチレンは成形加工性・光沢・硬さに寄与する。実際のABSは単純な三元ランダム共重合体ではなく、SAN(AS樹脂)連続相とポリブタジエン系ゴム相からなる多相系材料として理解するのが実務上適切である。
剛性、耐衝撃性、成形性、外観性、寸法安定性、着色性のバランスが良く、家電・OA機器、自動車内装、住宅設備、玩具、雑貨、めっき加飾部品などに広く使用される。標準グレードに加え、耐熱、難燃、高衝撃、めっき、透明、GF強化、摺動、帯電防止、食品接触、医療、低VOC、再生材配合など、多数の派生グレードが存在する。
一方、標準ABSは屋外耐候性と有機溶剤耐性が弱点である。特にケトン、エステル、芳香族炭化水素、塩素系溶剤では膨潤、軟化、溶解、環境応力割れが生じることがある。実使用では、グレード、温度、濃度、荷重、残留応力、湿度、接触時間、成形履歴、試験片形状を確認する必要がある。
特徴
長所
- 耐衝撃性、剛性、硬度、寸法安定性のバランスが良い。
- 射出成形性に優れ、薄肉・複雑形状・大型筐体にも適用しやすい。
- 成形品の光沢、着色性、塗装性、印刷性、めっき性が良い。
- 低吸水で、PA系より湿度による寸法変化が小さい。
- 標準、耐熱、難燃、高衝撃、めっき、GF強化、透明などグレード選択肢が非常に多い。
短所
- 標準ABSは紫外線・屋外耐候性が高くなく、黄変、チョーキング、脆化、衝撃強度低下が生じやすい。
- ケトン、エステル、芳香族炭化水素、ハロゲン化溶剤に弱い。
- 残留応力が大きい成形品は、アルコール、洗剤、油、塗料溶剤でも環境応力割れを起こす場合がある。
- 標準グレードの連続耐熱性は高くなく、長期高温荷重部品ではクリープを考慮する必要がある。
外観
標準ABSは一般に乳白色~淡黄色の不透明材料である。高光沢、低光沢、シボ、メタリック調など外観設計の自由度が高い。透明ABSは屈折率整合を利用した別設計であり、標準ABSとは物性・耐薬品性を分けて扱う必要がある。
耐熱性
標準ABSのHDTは1.8 MPa条件で概ね80~100℃程度、Vicat軟化温度は概ね95~110℃程度が目安である。耐熱ABSではHDTが95~115℃程度又はそれ以上となるグレードがある。連続使用温度とHDTは同じ概念ではなく、長期使用では熱老化、荷重、寿命、安全率を別途評価する必要がある。
耐薬品性
水、希酸、希アルカリ、一部の低級アルコール、油には比較的良好である。一方、アセトン、MEK、MIBK、酢酸エチル、トルエン、キシレン、THF、ジクロロメタン等には一般に弱い。耐薬品性はSP値差だけでなく、ゴム相膨潤、ESC、酸化、添加剤抽出、温度・応力・時間で評価する。
加工性
射出成形、押出成形、シート熱成形、ブロー成形、切削、接着、塗装、印刷、めっき等に対応できる。外観品質が重要な場合は70~85℃で2~4時間程度の予備乾燥を行うことが多い。
分類上の注意
ABSは汎用プラスチックに分類されることが多いが、高機能汎用樹脂又は準エンプラとして扱われる場合もある。PC/ABS、ASA、AES、ACS、MABS等は近縁材料であるが、ゴム成分、連続相、耐候性、透明性、難燃性、耐薬品性が異なるため別材料として評価する。
構造式
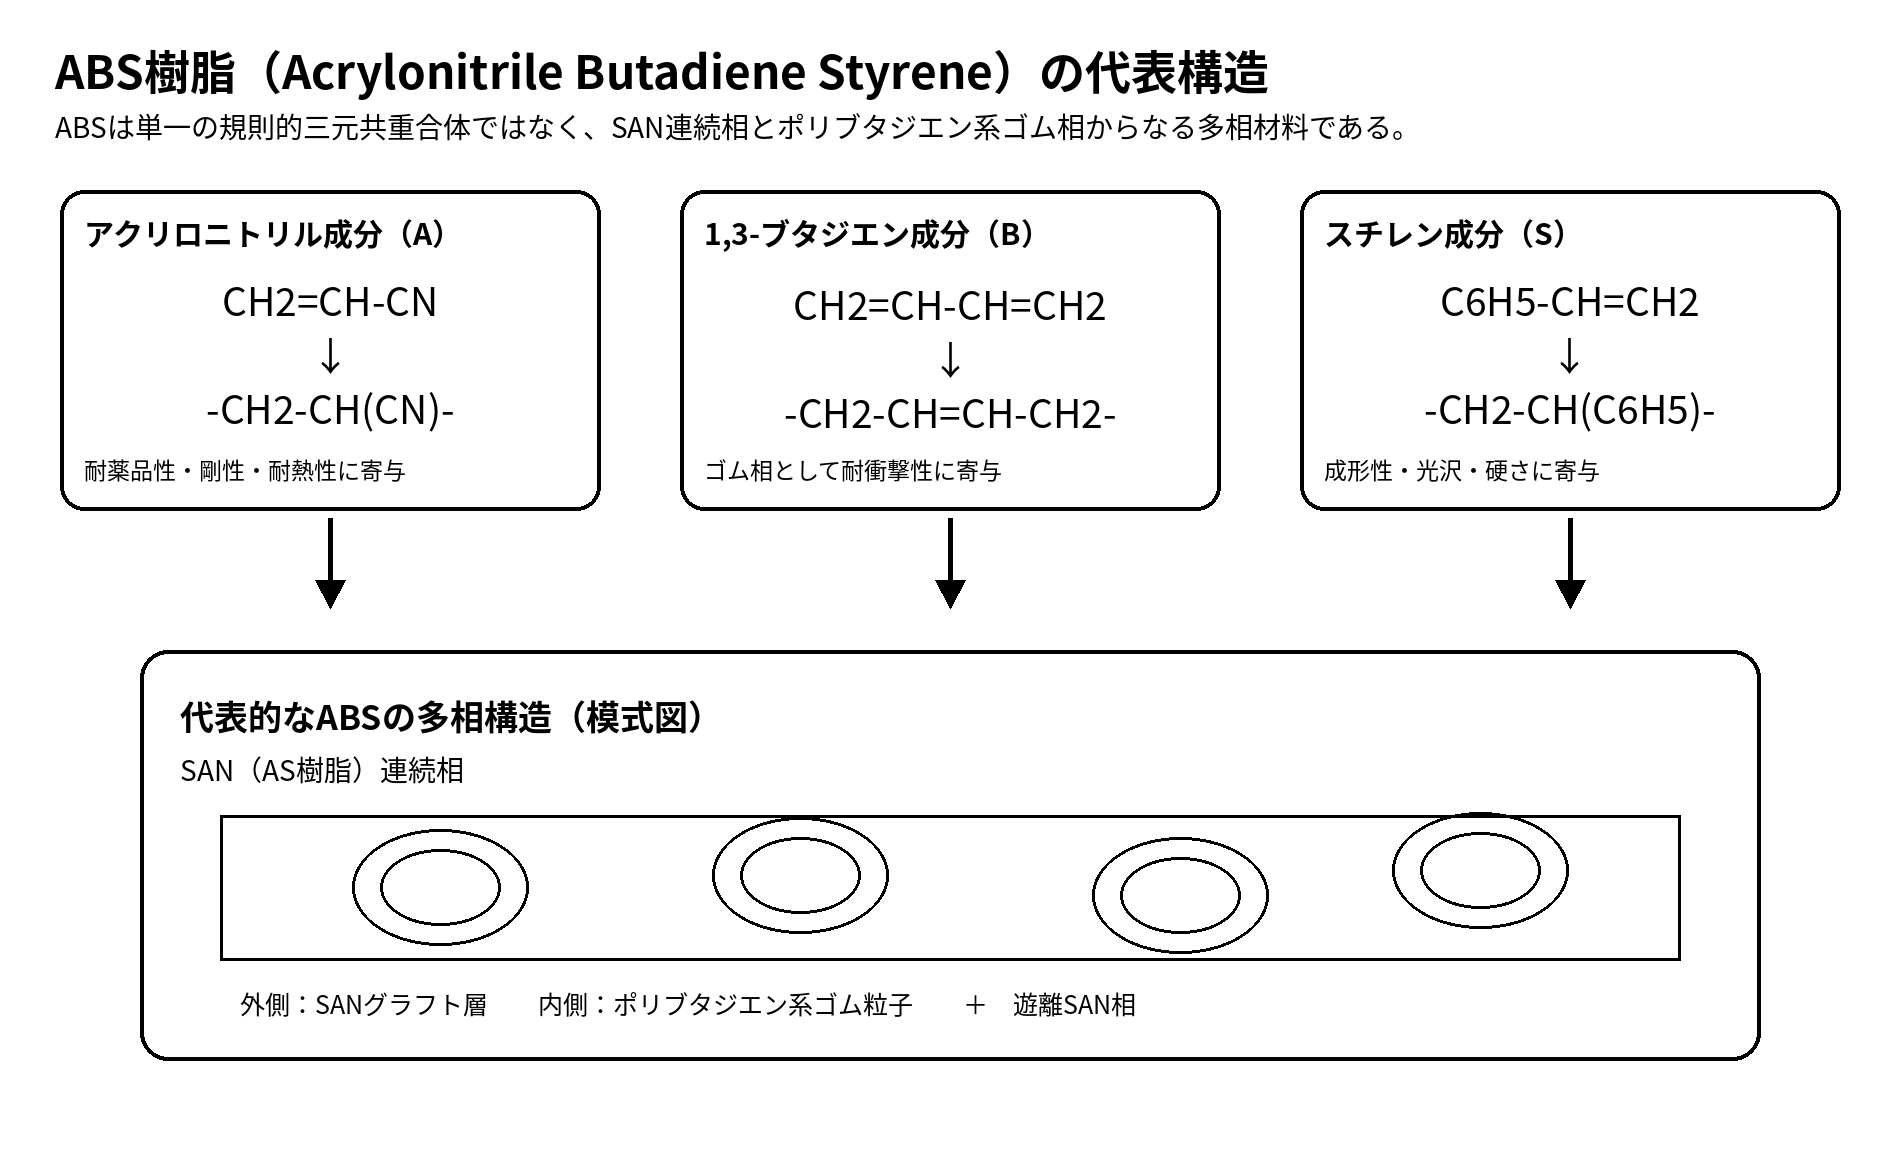
ABSは単一の規則的繰返し単位で表しにくい。代表的には、ポリブタジエン系ゴム粒子へスチレン・アクリロニトリル共重合体(SAN)がグラフトし、遊離SAN相とともに多相構造を形成する。
| 項目 | 構造・内容 |
|---|---|
| アクリロニトリル単位 | −CH2−CH(CN)− |
| ブタジエン単位 | −CH2−CH=CH−CH2− 又は −CH2−CH(CH=CH2)− |
| スチレン単位 | −CH2−CH(C6H5)− |
| 代表構造表記 | [−CH2−CH(CN)−]x / [−CH2−CH=CH−CH2−]y / [−CH2−CH(C6H5)−]z |
| モノマー | アクリロニトリル CH2=CH−CN、1,3-ブタジエン CH2=CH−CH=CH2、スチレン C6H5−CH=CH2 |
| 共重合・変性 | 耐熱ABS、透明ABS/MABS、難燃ABS、めっきABS、摺動ABS、PC/ABS等。配合・相構造により性能が大きく変わる。 |
種類・代表グレード
| グレード区分 | 主な改質方法 | 代表的特徴・物性への影響 | 主用途 |
|---|---|---|---|
| 汎用・標準 | 標準的なSAN相+ブタジエンゴム相 | 衝撃性、剛性、外観、加工性のバランス | 家電筐体、OA機器、雑貨 |
| 一般射出成形 | 流動性と衝撃性を両立 | 量産射出成形に適する | 筐体、カバー、玩具 |
| 押出 | 溶融強度・表面性を調整 | シート・異形押出向け | 板、シート、ダクト |
| 高流動 | 分子量・配合を流動性側へ調整 | 薄肉・複雑形状に有利 | 薄肉筐体、精密外観部品 |
| 耐熱 | α-メチルスチレン、N-フェニルマレイミド等を用いる場合がある | HDT・Vicatを向上 | 自動車内装、発熱部周辺 |
| 耐衝撃 | ゴム量・粒子設計を耐衝撃側へ調整 | 低温・落下衝撃を改善 | ケース、工具部品 |
| 難燃 | 難燃剤を配合 | UL94 V-2~V-0取得グレードが存在 | 電気・電子筐体 |
| GF強化 | ガラス繊維10~30質量%程度のグレードが代表例 | 剛性、HDT、寸法安定性向上 | 構造部品、機構骨格 |
| CF強化 | 炭素繊維を配合した特殊グレード | 高剛性、導電性付与が可能 | 機構部品、特殊用途 |
| 無機フィラー | タルク、鉱物等を配合 | 低収縮、剛性、寸法安定 | 大型筐体、構造部品 |
| 摺動・低摩擦 | PTFE、シリコーン、潤滑剤等を配合 | 摩擦・異音・摩耗を低減 | ギア、スライダー |
| 導電・帯電防止 | カーボン、導電助剤等を配合 | 表面抵抗を低下 | 電子部品搬送、ESD部品 |
| 耐候 | UV安定剤等を配合 | 標準ABSより屋外耐候性を改善 | 屋外部品。長期屋外ではASA/AESも比較 |
| 食品接触・医療 | 規制・抽出物等を管理したグレード | 用途別の規制適合が可能 | 食品機器外装、医療機器筐体 |
| 透明 | 相の屈折率を調整したMABS系等 | 透明性とABS系加工性 | 透明ケース、表示部品 |
| 発泡 | 化学・物理発泡を利用 | 軽量化、ヒケ低減 | 大型成形品、軽量部品 |
成形加工
| 加工方法 | 適性 | 主な用途・特徴 | 注意点 |
|---|---|---|---|
| 射出成形 | ◎ | 最も一般的。外観・薄肉・複雑形状に適する。 | 滞留、焼け、ウェルド、残留応力に注意。 |
| 押出成形 | ◎ | シート、板、異形押出に適する。 | グレードの溶融強度を確認。 |
| ブロー成形 | ○ | 中空品用グレードがある。 | PE・PPほど一般的ではない。 |
| インフレーション | × | 一般には不向き。 | フィルム用途は他材料が中心。 |
| Tダイフィルム | △ | 薄板・シート用途は可能。 | 厚み・残留応力・反りを管理。 |
| 真空成形 | ◎ | ABSシートの熱成形で広く使用。 | 加熱均一性、肉厚偏りに注意。 |
| 圧空成形 | ◎ | 外観シート成形に適する。 | 金型温度・シート温度を管理。 |
| 圧縮成形 | △ | 特殊用途・試験片等で可能。 | 量産では射出が主流。 |
| 回転成形 | × | 一般的でない。 | 粉末化・熱安定性の課題。 |
| 発泡成形 | ○ | 低圧・軽量化に利用可能。 | 表面外観、セル制御が必要。 |
| 3Dプリント | ○ | FDMフィラメントとして普及。 | 反り、臭気、換気、層間強度に注意。 |
| 切削加工 | ○ | 試作、追加工に適する。 | 切削熱、クラック、バリに注意。 |
| 溶着 | ◎ | 超音波、振動、熱板等に対応。 | 形状・グレードにより強度差。 |
| 接着 | ○ | 接着剤・溶剤接着が可能。 | ESC・白化・残留応力に注意。 |
| 塗装 | ◎ | 塗装性良好。 | 溶剤によるクラックを事前確認。 |
| 印刷 | ◎ | 印刷・ホットスタンプに適する。 | 表面汚染を管理。 |
| めっき | ◎ | めっきABSは代表用途。 | エッチング・密着・残留応力管理が重要。 |
| 蒸着 | ○ | 金属調・反射用途が可能。 | 下地、真空アウトガスを確認。 |
| レーザーマーキング | ○ | 添加剤・色で対応可能。 | コントラストはグレード依存。 |
| 二次成形・インサート | ○ | インサート、オーバーモールド可能。 | 金属周辺応力、熱膨張差に注意。 |
代表的な成形条件
| 項目 | 単位 | 代表値・範囲 | 備考 |
|---|---|---|---|
| 予備乾燥 | - | 推奨 | グレード・保管履歴により不要の場合もあるが、外観不良防止には乾燥が有効。 |
| 推奨乾燥温度 | ℃ | 70~85 | 代表例80℃。過乾燥・長時間加熱による黄変に注意。 |
| 推奨乾燥時間 | h | 2~4 | 材料含水、乾燥機性能、開封時間により調整。 |
| 許容含水率 | % | データなし | グレードメーカーの成形指針を優先。 |
| シリンダー温度・供給部 | ℃ | 190~220 | グレード・機械により調整。 |
| シリンダー温度・圧縮部 | ℃ | 210~240 | 局所過熱を避ける。 |
| シリンダー温度・計量部 | ℃ | 220~260 | 標準ABSの一般的目安。耐熱ABSでは高めとなる場合がある。 |
| ノズル温度 | ℃ | 220~250 | 糸引き、焼け、分解ガスに注意。 |
| 樹脂温度 | ℃ | 220~260 | メーカー推奨範囲を優先。 |
| 金型温度 | ℃ | 30~80 | 高外観・低残留応力では高めに設定する場合がある。 |
| 射出圧力 | MPa | 60~120 | 製品形状・肉厚・ゲートで大きく変動。 |
| 保圧 | MPa | 30~80 | ヒケ・残留応力のバランスを取る。 |
| 背圧 | MPa | 5~15 | 過大なせん断・発熱を避ける。 |
| スクリュー回転数 | rpm | 30~100 | 一般的目安。機械径に依存。 |
| 成形収縮率・流動方向 | % | 0.4~0.7 | 標準・非強化ABSの目安。 |
| 成形収縮率・流動直角方向 | % | 0.4~0.8 | ゲート・肉厚・配向で変動。GF強化は異方性大。 |
| 推奨肉厚 | mm | 1.2~3.5 | 用途により広い。急激な肉厚変化を避ける。 |
| 抜き勾配 | ° | 0.5~1.5 | シボ・深さにより増やす。 |
| アニール | - | 条件により実施 | 溶剤接触・高残留応力部では検討。温度・時間はグレード依存。 |
成形条件は材料群の一般的な目安である。実成形ではメーカー、グレード、色、再生材比率、成形機、スクリュー径、製品肉厚、ゲート、金型、要求外観によって最適条件が異なる。滞留時間を長くしすぎると黄変、ガス、黒点、臭気、物性低下を招くため、局所過熱を避け、停止時は適切にパージする。
代表的な物性値又は機械的性質
比較機能の基準値は、原則として非強化・無充填・標準ABSを対象とする。耐熱、難燃、GF/CF強化、透明、導電、摺動などは別グレードとして扱い、標準値と混在させない。
物理的性質
| 項目 | 単位 | 代表値 | 代表範囲 | 試験規格 | 条件 | 材料状態 | 備考 | 信頼度 |
|---|---|---|---|---|---|---|---|---|
| 密度 | g/cm³ | 1.03 | 1.03~1.07 | ISO 1183 / ASTM D792 | 23℃ | 非強化・標準 | 複数メーカーで概ね1.03~1.07。 | A |
| 比重 | - | 1.04 | 1.03~1.07 | 代表値 | 23℃ | 非強化・標準 | 密度と同等の目安。 | B |
| 吸水率・24時間 | % | 0.3 | 0.2~0.5 | ASTM D570等 | 23℃ | 標準 | 規格・試験片厚さにより変動。 | B |
| 平衡吸湿率 23℃・50%RH | % | 0.22 | 0.15~0.35 | ISO 62 | 23℃ | 標準 | 代表グレードで0.22%程度の例。 | A |
| 成形収縮率・流動方向 | % | 0.55 | 0.4~0.7 | ISO 294-4等 | 成形条件 | 標準 | 金型・肉厚・保圧により変動。 | A |
| 成形収縮率・流動直角方向 | % | 0.6 | 0.4~0.8 | 代表範囲 | 成形条件 | 標準 | 異方性はGF強化で増大。 | B |
| 線膨張係数 | 10−5/K | 9.5 | 8~11 | ISO 11359等 | 23℃近傍 | 標準 | 流動方向/直角方向で差がある。 | A |
| ポアソン比 | - | データなし | データなし | - | - | 標準 | 一般化困難。設計時はグレード固有値を確認。 | - |
| 硬度 | Rockwell R | 103 | 95~110 | ASTM D785 | 23℃ | 標準 | グレード差あり。 | A |
| 屈折率 | - | データなし | グレード依存 | - | 23℃ | 一般ABS | 不透明ABSでは実用比較性が低い。透明ABSは別管理。 | - |
| 光線透過率 | % | 該当なし | 該当なし | - | - | 標準ABS | 標準ABSは不透明。透明ABSは別グレード。 | - |
引張・曲げ・衝撃特性
| 項目 | 単位 | 代表値 | 代表範囲 | 試験規格 | 条件 | 材料状態 | 備考 | 信頼度 |
|---|---|---|---|---|---|---|---|---|
| 引張強さ・降伏 | MPa | 45 | 35~55 | ISO 527 / ASTM D638 | 23℃ | 標準・乾燥状態 | 標準ABSの代表範囲。 | A |
| 引張強さ・破断 | MPa | データなし | 30~50 | 規格混在 | 23℃ | 標準 | 降伏と破断を混同しない。グレード依存。 | C |
| 引張弾性率 | GPa | 2.3 | 1.8~2.6 | ISO 527 | 23℃ | 標準 | 代表グレード2.3GPa程度。 | A |
| 引張破断伸び | % | 10 | 5~50 | ISO 527 | 23℃ | 標準 | 高衝撃グレードでは増加。 | B |
| 曲げ強さ | MPa | 65 | 55~85 | ISO 178 / ASTM D790 | 23℃ | 標準 | 代表グレード65MPa程度。 | A |
| 曲げ弾性率 | GPa | 2.3 | 1.8~2.8 | ISO 178 / ASTM D790 | 23℃ | 標準 | 引張弾性率と別項目として扱う。 | A |
| アイゾット衝撃強さ・ノッチ付き | kJ/m² | データなし | 10~35 | ISO/ASTMで単位差 | 23℃ | 標準 | J/m表記のASTM値と単純比較しない。 | B |
| シャルピー衝撃強さ・ノッチ付き | kJ/m² | 22 | 10~35 | ISO 179 | 23℃ | 標準 | グレード差が大きい。 | A |
| 圧縮強さ | MPa | データなし | 一般化困難 | - | 23℃ | 標準 | 設計用途では個別グレード試験値を使用。 | - |
| 疲労強度 | MPa | データなし | 一般化困難 | - | 条件依存 | 標準 | 短時間強度から長期疲労を推定しない。 | - |
熱的性質
| 項目 | 単位 | 代表値 | 代表範囲 | 試験規格 | 条件 | 材料状態 | 備考 | 信頼度 |
|---|---|---|---|---|---|---|---|---|
| ガラス転移温度 | ℃ | 105 | 100~110 | DSC/DMA等 | - | 標準 | SAN相の代表値。ゴム相は低温側にTgを持つ。 | B |
| 融点 | ℃ | 該当なし | 該当なし | - | - | 標準ABS | 非晶性樹脂で明確な融点を持たない。 | A |
| HDT・0.45 MPa | ℃ | 99 | 90~105 | ISO 75 / ASTM D648 | 0.45MPa | 標準 | アニール有無に注意。 | A |
| HDT・1.80 MPa | ℃ | 94 | 80~100 | ISO 75 / ASTM D648 | 1.80MPa | 標準 | 耐熱ABSでは95~115℃程度の場合がある。 | A |
| ビカット軟化温度 | ℃ | 105 | 95~110 | ISO 306 | 10N条件等 | 標準 | 試験荷重・昇温速度を確認。 | A |
| 連続使用温度 | ℃ | 70 | 60~80 | 用途設計目安 | 長時間 | 標準 | 熱老化・荷重・寿命要求で変化。 | B |
| 短時間耐熱温度 | ℃ | 90 | 80~100 | 代表目安 | 短時間 | 標準 | HDTとは別概念。 | C |
| 低温使用限界 | ℃ | データなし | グレード依存 | - | - | 標準 | 低温衝撃グレードでは性能向上。 | - |
| 熱伝導率 | W/(m・K) | 0.17 | 0.15~0.25 | ISO 22007等 | 23℃ | 標準 | 充填材で上昇。 | A |
| 比熱 | J/(g・K) | 1.3 | 1.2~1.5 | 代表値 | 23℃近傍 | 標準 | 温度依存。 | B |
電気的性質
| 項目 | 単位 | 代表値 | 代表範囲 | 試験規格 | 条件 | 材料状態 | 備考 | 信頼度 |
|---|---|---|---|---|---|---|---|---|
| 体積抵抗率 | Ω・cm | 1×10¹⁵ | 1014~1016 | IEC/ASTM | 23℃ | 標準 | 導電・帯電防止グレードは大幅に低下。 | B |
| 表面抵抗率 | Ω | 1×10¹⁵ | 1013以上 | IEC 62631等 | 23℃ | 標準 | 湿度・汚染の影響を受ける。 | A |
| 比誘電率・1MHz | - | 2.8 | 2.7~3.2 | IEC 62631 / ASTM D150 | 1MHz | 標準 | 代表グレード2.8程度。 | A |
| 誘電正接・1MHz | - | 0.0079 | 0.005~0.02 | IEC 62631 | 1MHz | 標準 | 吸湿・添加剤で変動。 | A |
| 絶縁破壊強さ | kV/mm | データなし | 15~25 | 規格・厚さ依存 | 23℃ | 標準 | 試験片厚さ・電極条件の確認が必要。 | C |
| CTI | V | データなし | グレード依存 | IEC 60112 | - | 標準/難燃 | 難燃剤・色で大きく変わる。 | - |
燃焼性・難燃性
標準ABSは一般にUL94 HB程度のグレードが多い。V-2、V-1、V-0等の難燃グレードが存在するが、UL94は材料名だけで決まらず、グレード、試験片厚さ、色、難燃剤、製造拠点によって認証範囲が異なる。限界酸素指数(LOI)は標準ABSで概ね18~20%程度の参考値が知られるが、難燃グレードでは配合により大きく変化する。
耐摩耗・摺動特性
標準ABSは摺動専用材料ではない。摩擦係数、比摩耗量、限界PV値は相手材、荷重、速度、温度、潤滑、表面粗さに強く依存するため一般化が困難である。ギア、軸受、ブッシュでは摺動ABSを選ぶか、POM、PA、PBT等と比較する。
疲労・長期耐久性
短時間の引張・曲げ強度を設計許容応力としてそのまま使用してはならない。長期荷重ではクリープ、温度上昇、薬品、湿度、応力集中、ウェルドライン、切欠きの影響を受けるため、実使用条件に近いクリープ・疲労試験を行う。
耐薬品性
下表は標準ABSの一般的傾向である。評価は◎:一般条件で影響が小さい、○:概ね使用可能、△:膨潤・白化・強度低下・ESC等に注意、×:溶解・著しい膨潤・割れ等の可能性が高い、-:評価困難又はデータなし、とする。
| 薬品名 | 分類 | 濃度 | 温度 | 接触条件 | 応力 | 評価 | 主な劣化形態 | 備考 |
|---|---|---|---|---|---|---|---|---|
| 水 | 純水・水道水 | - | 23℃ | 長時間浸漬 | 無 | ◎ | 影響小 | 常温では一般に良好。 |
| 温水 | 水 | - | 60~80℃ | 長時間 | 無 | ○ | 寸法変化・物性低下 | 実機温度で確認。 |
| 熱水・蒸気 | 水 | - | >90℃ | 長時間 | 有/無 | △ | 熱・加水分解・応力 | 高温長期は慎重に評価。 |
| 塩酸 | HCl | ~10% | 23℃ | 浸漬 | 無 | ○ | 表面変化 | 濃度・温度上昇で確認必須。 |
| 硫酸 | H₂SO₄ | ~10% | 23℃ | 浸漬 | 無 | ○ | 変色・劣化 | 高濃度・高温では不適。 |
| 酢酸 | CH₃COOH | 希薄 | 23℃ | 浸漬 | 無 | ○~△ | 膨潤・ESC | 濃度上昇で悪化。 |
| 水酸化ナトリウム | NaOH | ~10% | 23℃ | 浸漬 | 無 | ○ | 表面変化 | 高濃度・高温は確認。 |
| 水酸化カリウム | KOH | ~10% | 23℃ | 浸漬 | 無 | ○ | 表面変化 | 長期・高温条件は実液試験。 |
| エタノール | C₂H₅OH | 100%以下 | 23℃ | 短時間~浸漬 | 有/無 | ○~△ | 白化・ESC | 応力部品では注意。 |
| IPA | 2-propanol | 100%以下 | 23℃ | 短時間 | 有/無 | △ | ESC・白化 | 高応力・長時間で悪化。 |
| グリセリン | 多価アルコール | - | 23℃ | 浸漬 | 無 | ○~◎ | 影響小 | 一般に比較的良好。 |
| MMB | 3-methoxy-3-methyl-1-butanol | - | 23℃ | 接触 | 有/無 | △ | 膨潤・ESC | 混合溶剤効果に注意。 |
| トルエン | 芳香族炭化水素 | - | 23℃ | 接触 | 有/無 | × | 膨潤・軟化・溶解 | 不適。 |
| キシレン | 芳香族炭化水素 | - | 23℃ | 接触 | 有/無 | × | 膨潤・ESC | 不適。 |
| ヘキサン | 脂肪族炭化水素 | - | 23℃ | 接触 | 有/無 | ○~△ | ゴム相膨潤 | 長期・応力下は確認。 |
| 灯油 | 燃料・炭化水素混合物 | - | 23℃ | 長時間 | 有/無 | △ | 膨潤・ESC | 実液・添加剤を確認。 |
| アセトン | ケトン | - | 23℃ | 接触 | 有/無 | × | 溶解・強膨潤 | 不適。 |
| MEK | ケトン | - | 23℃ | 接触 | 有/無 | × | 溶解・強膨潤 | 不適。 |
| シクロヘキサノン | ケトン | - | 23℃ | 接触 | 有/無 | × | 溶解・膨潤 | 不適。 |
| 酢酸エチル | エステル | - | 23℃ | 接触 | 有/無 | × | 軟化・クラック | 不適。 |
| THF | エーテル | - | 23℃ | 接触 | 有/無 | × | 溶解 | 不適。 |
| ジクロロメタン | ハロゲン化炭化水素 | - | 23℃ | 接触 | 有/無 | × | 溶解・ESC | 不適。 |
| 鉱物油 | 潤滑油 | - | 23℃ | 長時間 | 有/無 | ○~△ | 膨潤 | 油種・添加剤を確認。 |
| ブレーキ液 | グリコール系等 | - | 23℃ | 長時間 | 有/無 | △ | ESC・膨潤 | 規格液で評価。 |
| 冷却液 | 水/グリコール | 30~50%程度 | 23~90℃ | 長時間 | 有/無 | ○~△ | 熱・添加剤影響 | 高温循環試験推奨。 |
| 次亜塩素酸塩 | NaClO | 低濃度 | 23℃ | 短時間 | 無 | △ | 酸化・変色 | 濃度・pH・時間で大きく変動。 |
| 過酸化水素 | H₂O₂ | 低濃度 | 23℃ | 短時間 | 無 | △ | 酸化劣化 | 高濃度・高温は避ける。 |
| 塩水・海水 | NaCl水溶液 | ~3.5% | 23℃ | 長時間 | 無 | ◎~○ | 影響小 | 金属インサート腐食に注意。 |
| 中性洗剤 | 界面活性剤配合 | 使用濃度 | 23~40℃ | 短時間~反復 | 有/無 | ○~△ | ESC | 香料・溶剤を含む配合は実液評価。 |
環境応力割れ(ESC)
ABSは非晶性で残留応力の影響を受けやすい。見かけ上、短時間浸漬で質量変化が小さい薬品でも、成形残留応力、圧入、ねじ締結、曲げ応力、ウェルドライン、ノッチが存在するとクラックが生じることがある。IPA、洗剤、油、塗料、接着剤、燃料、芳香族・エステル系溶剤を扱う部品では、実部品を用いた応力負荷下試験を推奨する。
SP値(溶解度パラメータ)
ABS樹脂の代表的なSP値(δ)は、一般に約19~21 MPa1/2程度を目安とする。ただしABSはSAN相とゴム相からなる多相系であり、単一SP値で耐薬品性を決めることはできない。
溶解性の目安
| SP値差 | 溶解・膨潤の目安 | 判定 |
|---|---|---|
| 0~2 | 膨潤・軟化しやすい | × |
| 2~5 | 条件により膨潤する | △ |
| 5~8 | 短時間接触では比較的安定 | ○ |
| 8以上 | 溶解・膨潤しにくい | ◎ |
上表は簡易目安であり、実際にはHSP、相構造、分子量、温度、濃度、混合溶剤、酸・アルカリ性、酸化性、界面活性剤、残留応力、添加剤抽出等を考慮する必要がある。
SP値から見た耐溶剤性
| 薬品名 | SP値 δ(MPa1/2) | ABSとの差の目安 | 評価 | 備考 |
|---|---|---|---|---|
| 水 | 47.9 | 約27~29 | ◎ | SP差は大きい。常温水では比較的安定。 |
| メタノール | 29.7 | 約9~11 | ○ | 短時間は比較的良好。応力割れ確認。 |
| エタノール | 26.0 | 約5~7 | ○ | 濃度・添加物・応力に注意。 |
| IPA | 23.5 | 約2~5 | △~○ | SP差だけでは安全側判定にならない。 |
| アセトン | 20.0 | 約0~1 | × | 強膨潤・溶解しやすい。 |
| MEK | 19.0 | 約0~2 | × | 不適。 |
| 酢酸エチル | 18.6 | 約0~3 | × | 軟化・ESCに注意。 |
| トルエン | 18.2 | 約1~3 | × | 芳香族溶剤で侵されやすい。 |
| キシレン | 18.0 | 約1~3 | × | 膨潤・ESC。 |
| ヘキサン | 14.9 | 約4~6 | △~○ | ゴム相膨潤に注意。 |
| ジクロロメタン | 20.2 | 約0~1 | × | 非常に侵されやすい。 |
| グリセリン | 33.8 | 約13~15 | ○~◎ | 一般に比較的安定。 |
製法
| 項目 | 内容 |
|---|---|
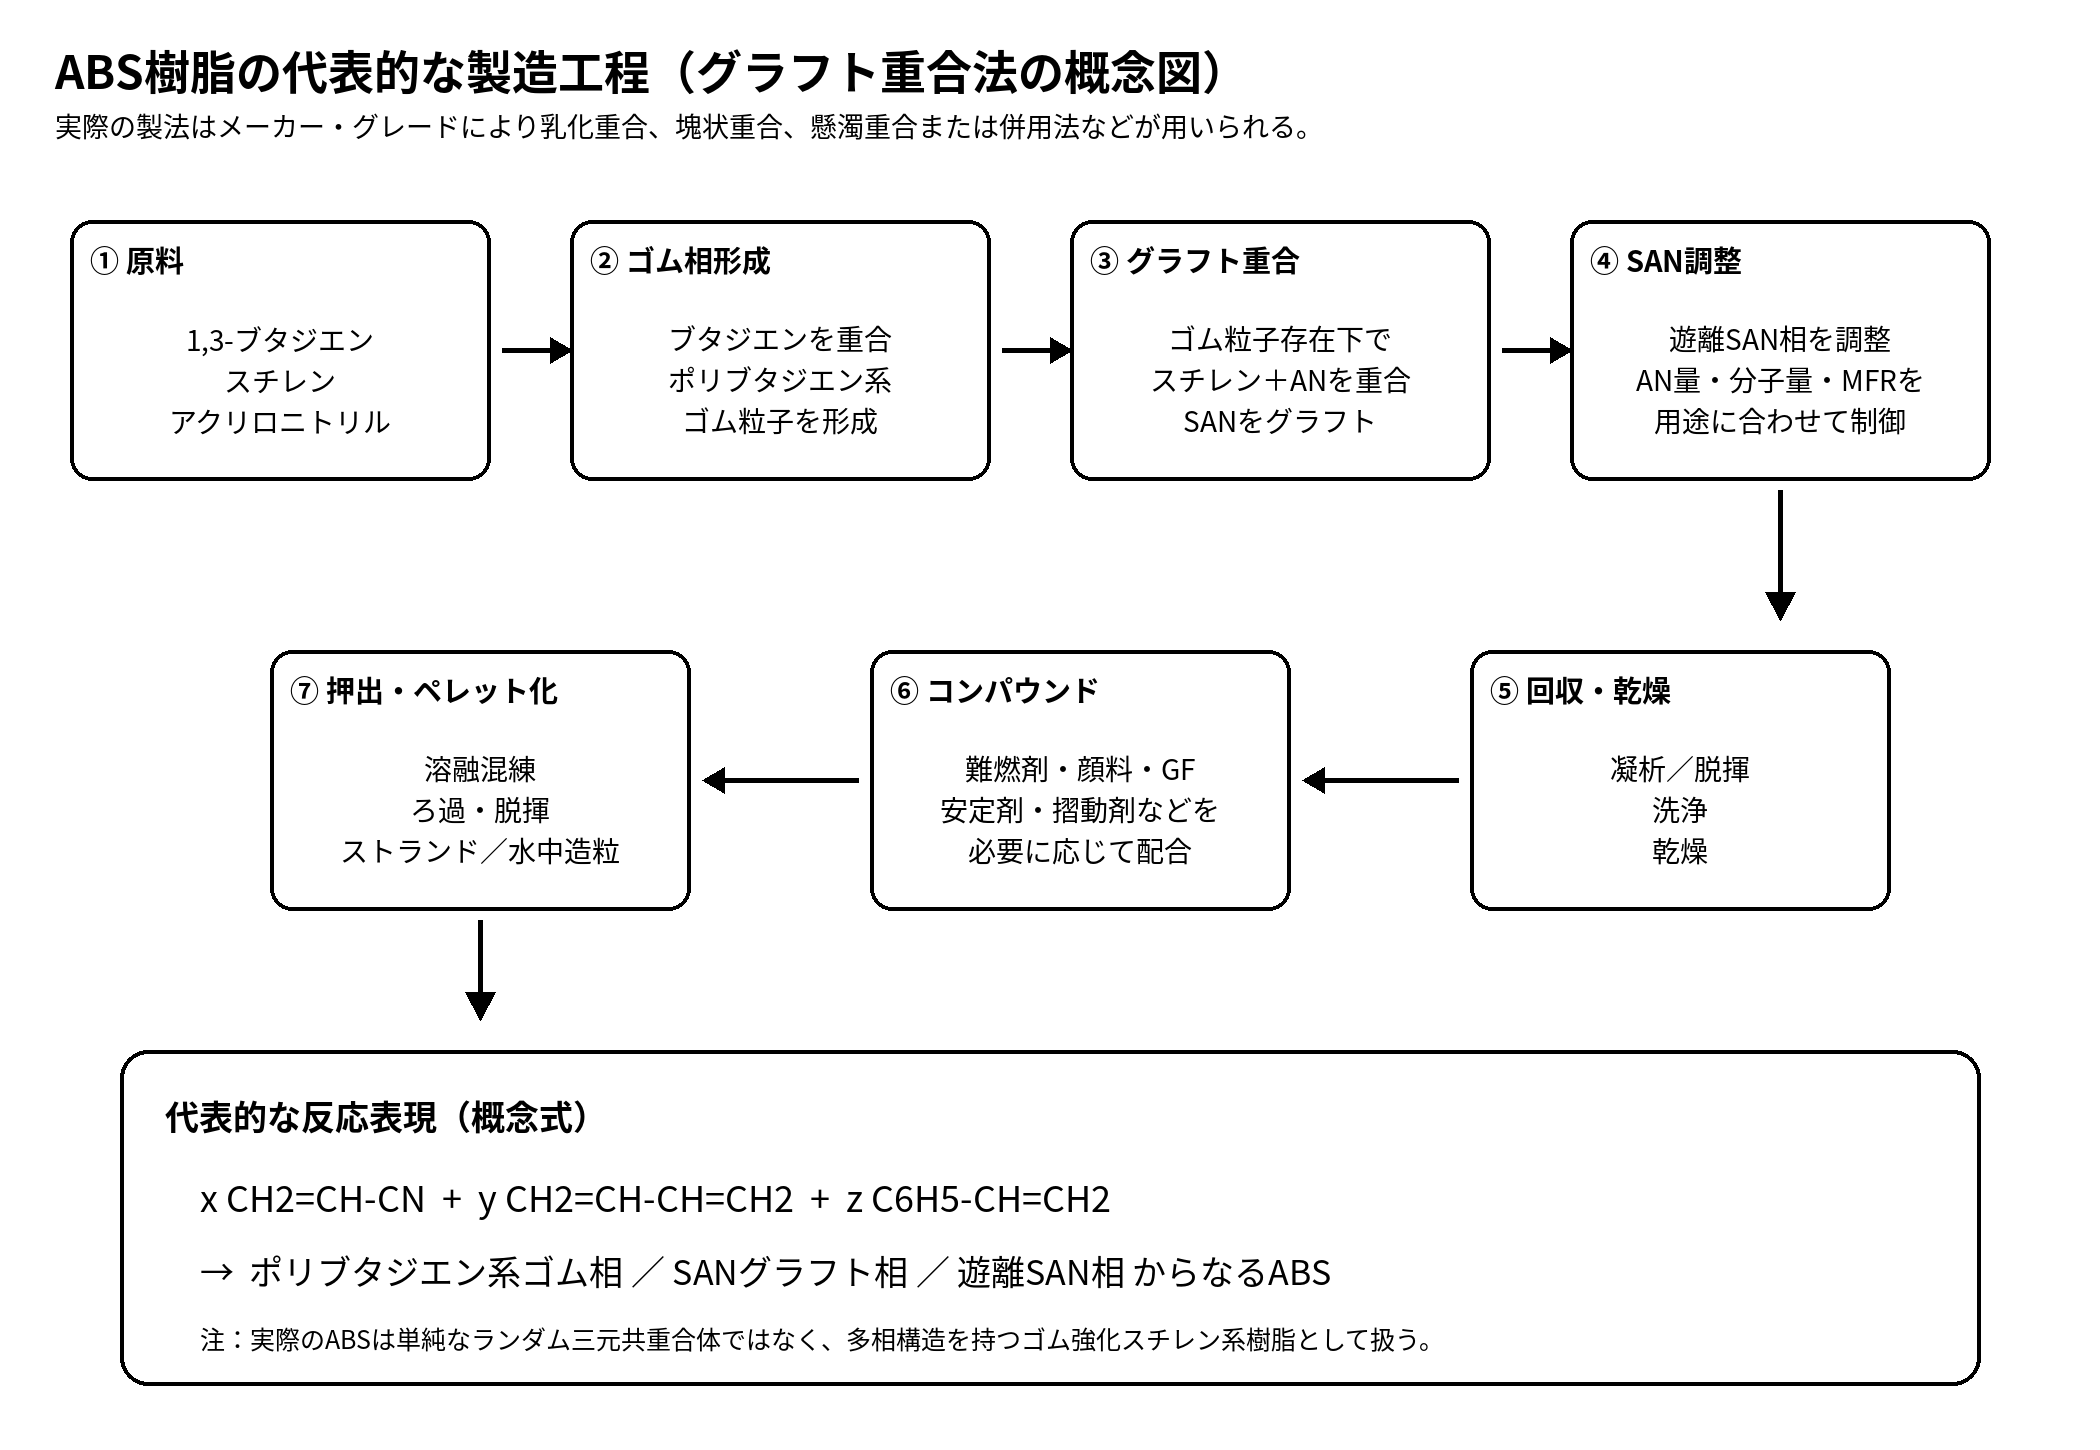
| 原料 | アクリロニトリル、1,3-ブタジエン、スチレン。必要に応じて耐熱改質モノマー、難燃剤、安定剤、顔料、潤滑剤、充填材を用いる。 |
| 重合方法 | 乳化重合、塊状重合、懸濁重合、塊状・懸濁併用法等。代表例としてポリブタジエン粒子存在下でスチレンとアクリロニトリルをグラフト重合する。 |
| 基本構造形成 | ゴム粒子周辺にSANグラフト相を形成し、遊離SAN相と組み合わせて耐衝撃性と剛性を両立する。 |
| 回収・乾燥 | 凝析、脱揮、洗浄、乾燥等により重合体を回収する。 |
| コンパウンド | 難燃剤、GF/CF、摺動剤、帯電防止剤、耐候剤、顔料、熱安定剤等を必要に応じて配合する。 |
| ペレット化 | 押出機で溶融混練し、ストランドカット又は水中造粒等でペレット化する。 |
| 品質管理 | ゴム量、粒子径、グラフト率、AN量、分子量、MFR、残留モノマー、色相、熱安定性等を管理する。 |
| 代表反応式 | x CH2=CH−CN + y CH2=CH−CH=CH2 + z C6H5−CH=CH2 → ABS多相構造。厳密には単純なランダム三元共重合体ではない。 |
詳細な利用用途
| 分野 | 主な用途 | 選定理由 | 注意点 |
|---|---|---|---|
| 自動車 | 内装トリム、コンソール、メーターパネル、めっき加飾部品 | 外観、衝撃、成形性、めっき性 | 耐熱、耐候、VOC、フォギング、薬品 |
| 電気・電子 | 筐体、リモコン、プリンター部品、カバー | 寸法安定、外観、絶縁、難燃グレード | UL94、CTI、発熱温度、規制 |
| 機械部品 | カバー、ノブ、ハンドル、治具、軽荷重ギア | 成形性、剛性、切削性 | 摩耗、クリープ、油、ESC |
| 医療 | 医療機器外装、検査機器筐体、操作部品 | 外観、寸法安定、医療グレード | 滅菌、薬液、抽出物、生体適合 |
| 食品機械 | 外装、操作ノブ、カバー | 外観、成形性、食品接触グレード | 食品衛生、温水、洗剤、油 |
| 建築・設備 | 住宅設備、換気部品、化粧パネル | 外観、着色、成形性 | 屋外耐候ではASA/AESも検討 |
| 玩具・日用品 | 玩具、文具、ケース、雑貨 | 衝撃、着色、コスト | 安全規格、落下、添加剤 |
| 3Dプリント | 試作、治具、機能モデル | 後加工性、耐熱、表面処理性 | 反り、臭気、換気、積層方向強度 |
用途別選定
| 用途 | 適性 | 理由 | 注意点 |
|---|---|---|---|
| ギア | △ | 摺動グレードでは使用可能。 | 摩耗・クリープ・温度。POM/PAと比較。 |
| 軸受・ブッシュ | △ | 低荷重の摺動グレードで可能。 | PV値・相手材・潤滑。 |
| ローラー | ○ | 外観・衝撃を活かせる。 | 摩耗・変形。 |
| ねじ・ボルト・ナット | △ | 軽荷重・樹脂締結で使用可能。 | 締付応力・クリープ。 |
| ポンプ・バルブ部品 | △ | 水系低温なら検討可能。 | 薬品・圧力・ESC。 |
| シール・ガスケット・Oリング | × | 剛性材料であり弾性シール用途には不向き。 | エラストマーを選定。 |
| チューブ・ホース | △ | 押出・ブロー用グレードで可能。 | 柔軟性・薬品・疲労。 |
| 配管・タンク | △ | 低温・非攻撃性流体では可能。 | 溶剤・長期圧・屋外。 |
| フィルム | △ | 一般用途は少ない。 | 脆性・溶融強度。 |
| シート | ◎ | 真空・圧空成形用ABSシートは一般的。 | 加熱均一性・残留応力。 |
| ボトル・容器 | ○ | ブローグレードで可能。 | 食品規制・薬品・衝撃。 |
| 電気コネクタ | △ | 難燃・耐熱グレードで周辺部品に使用。 | HDT・CTI・UL94。 |
| 電子部品筐体 | ◎ | 代表用途。 | 難燃、VOC、ESD。 |
| 一般筐体 | ◎ | 最も適した用途の一つ。 | 耐候・薬品・落下。 |
| 透明カバー・レンズ | △ | 透明ABS/MABSは可能。 | 光学性はPC/PMMAが主。 |
| 自動車内装 | ◎ | 代表用途。 | 耐熱、VOC、耐薬品、光。 |
| 自動車外装 | △ | 標準ABSは耐候性不足。 | ASA/AES、塗装、耐候グレードを検討。 |
| エンジンルーム | × | 標準ABSの耐熱が不足しやすい。 | PC/ABS、PBT、PA等を検討。 |
| 燃料系 | × | 燃料・芳香族・添加剤で不適になりやすい。 | 実液・規格材料選定。 |
| 食品機械部品 | ○ | 外装・ノブ等で適合グレードがある。 | 食品接触、洗浄剤、温水。 |
| 医療機器部品 | ○ | 外装・操作部品で医療グレードがある。 | 滅菌・薬液・生体適合。 |
| 半導体製造装置 | △ | 外装・低負荷カバーで可能。 | アウトガス、薬品、難燃。 |
| 真空装置部品 | △ | 低真空の外装等。 | アウトガスと熱。 |
| 建築部材 | ○ | 屋内部材に適する。 | 屋外耐候性。 |
| 屋外部品 | △ | 標準ABSは不利。 | ASA/AESや塗装を優先。 |
| 接着剤・塗料・コーティングの基材 | ○ | 塗装・接着性は比較的良い。 | 溶剤攻撃とESC。 |
| 複合材料マトリックス | ○ | GF/CF等の熱可塑性複合材として可能。 | 界面・異方性・再加工性。 |
接合・表面処理適性
| 方法 | 適性 | 実務上のポイント |
|---|---|---|
| 超音波溶着 | ◎ | 形状設計が適切であれば短時間で高強度接合が可能。 |
| 振動溶着 | ◎ | 大型部品に適する。バリ・粉発生を管理。 |
| 熱板溶着 | ○ | 接合強度は良好だが外観・熱変形に注意。 |
| レーザー溶着 | ○ | 透過/吸収色設計が必要。 |
| 高周波溶着 | △ | 材料単独では一般的でない。 |
| 熱風溶着 | △ | 板材等で可能だが一般的ではない。 |
| 溶剤接着 | ○ | 接着性は良いが溶剤によるESC・白化に注意。 |
| 接着剤接合 | ○ | エポキシ、アクリル、ウレタン等。プライマー要否を実機確認。 |
| 機械締結 | ◎ | ボス設計、締付トルク、クリープに注意。 |
| インサート | ○ | 熱膨張差・応力集中による割れを避ける。 |
| 塗装・印刷 | ◎ | 表面処理なしでも比較的良好。溶剤選定が重要。 |
| めっき | ◎ | めっき専用ABSは代表材料。 |
| コロナ・プラズマ | ○ | 接着・印刷の安定化に有効な場合がある。 |
寸法精度・設計特性
- 標準ABSの成形収縮率は概ね0.4~0.8%と比較的小さく、寸法精度を得やすい。
- GF強化では収縮率が低下する一方、流動方向と直角方向の異方性・反りが増える。
- 吸湿寸法変化はPAより小さいが、温度変化とクリープによる寸法変化は無視できない。
- ボス、圧入、ねじ締結、インサート周辺では局部応力を下げ、十分なRと肉厚遷移を設ける。
- 短時間の引張強さ・曲げ強さを設計許容応力として直接使用せず、温度、寿命、クリープ、疲労、薬品、成形ウェルドを考慮して安全率を設定する。
品質・成形不良
| 不良 | 主な原因 | 発生条件 | 影響 | 主な対策 |
|---|---|---|---|---|
| シルバーストリーク | 吸湿、揮発分、分解ガス | 乾燥不足、高温、背圧過大 | 銀条・外観低下 | 乾燥、樹脂温度低減、滞留短縮 |
| ガス焼け | 空気巻込み、分解ガス | 高速充填、ベント不足 | 焦げ、変色 | ベント改善、射出速度調整 |
| 黒点・変色 | 滞留劣化、炭化物 | 長時間停止、局所過熱 | 外観不良、物性低下 | パージ、温度低減、デッドスペース確認 |
| ウェルドライン | 流動合流部 | 低樹脂温度、低金型温度 | 外観・強度低下 | ゲート・温度・流動設計改善 |
| ヒケ・ボイド | 収縮、保圧不足 | 厚肉、ゲート凍結 | 外観・寸法不良 | 肉厚均一、保圧・ゲート改善 |
| 反り | 収縮差、配向 | 不均一冷却、GF異方性 | 寸法不良 | 冷却均一化、ゲート・肉厚見直し |
| バリ | 型締不足、流動性過大 | 高圧、高温、金型隙間 | 外観不良 | 圧力・温度・金型整備 |
| めっき剥離 | 表面・残留応力不良 | 不適切エッチング、油汚染 | 加飾剥離 | 専用グレード、前処理管理 |
注意点・劣化・故障モード
| 劣化現象 | 主な原因 | 発生しやすい条件 | 影響 | 予防策 | 推奨確認試験 |
|---|---|---|---|---|---|
| 熱酸化劣化 | 高温・酸素 | 高温滞留、長期熱暴露 | 黄変、脆化、臭気 | 熱安定剤、滞留短縮、温度管理 | 熱老化試験 |
| 紫外線劣化 | ブタジエン相の酸化 | 屋外UV、熱 | 黄変、チョーキング、衝撃低下 | ASA/AES、耐候グレード、塗装 | キセノンアーク試験 |
| 環境応力割れ | 溶剤+残留/外部応力 | IPA、洗剤、油、芳香族、エステル等 | 白化、クラック、破断 | 低応力設計、アニール、実液確認 | 応力負荷下ESC試験 |
| 膨潤・溶解 | 相溶性の高い有機溶剤 | ケトン、エステル、芳香族、塩素系溶剤 | 軟化、変形、溶解 | 薬品変更、材料変更、バリア | 実薬品浸漬 |
| クリープ破壊 | 長期荷重 | 高温、締結、圧入 | 変形、締結力低下 | 応力低減、リブ、金属インサート | クリープ試験 |
| 疲労破壊 | 繰返し応力 | 振動、ノッチ | 亀裂、破断 | R付与、応力集中回避 | 疲労試験 |
| アウトガス | 残留モノマー・添加剤 | 高温、真空 | 汚染、臭気 | 低VOCグレード、ベーキング | アウトガス試験 |
| 滅菌劣化 | 放射線・薬品・熱 | γ線、EtO、消毒薬、高温蒸気 | 黄変、脆化、応力割れ | 医療グレード選定 | 滅菌耐久・溶出試験 |
法規制・認証
| 項目 | 材料群としての扱い | 実務上の確認事項 |
|---|---|---|
| RoHS | 一般に対応可能 | 材料群ではなく、難燃剤・顔料・再生材を含む個別グレードの適合証明を確認する。 |
| REACH / SVHC | 一般に対応可能 | SVHC含有情報、難燃剤、添加剤、残留モノマーをグレード単位で確認。 |
| ELV | 適合グレードが存在 | 自動車用途では個別仕様・宣言書を確認。 |
| PFAS関連 | 影響はグレード依存 | 摺動剤、表面処理、添加剤等にフッ素系成分が関係する場合がある。 |
| TSCA | 適合確認が必要 | 米国用途は製造者・輸入者の最新証明を確認。 |
| Proposition 65 | 個別確認 | 色・添加剤・残留物質に依存。 |
| EU食品接触 | 適合グレードが存在 | 使用温度・食品種・接触時間を含むDeclaration of Complianceを確認。 |
| FDA食品接触 | 適合グレードが存在 | 適用条文・用途・色・添加剤を確認。 |
| 日本食品衛生法・PL制度 | 適合グレードが存在 | ポジティブリスト・使用条件・用途区分を確認。 |
| USP Class VI / ISO 10993 | 医療グレードの一部 | 材料名だけでは適合しない。滅菌法・生体接触期間を含めて確認。 |
| UL認証 | 多数の認証グレードあり | UL94、RTI、CTI等は厚み・色・グレードごとに確認。 |
| ハロゲンフリー | グレード依存 | 難燃ABSでは難燃剤系を確認。 |
規制適合は材料名ではなく、メーカー、グレード、色、添加剤、製造拠点、用途、使用温度、接触条件で確認する必要がある。「一般に対応可能」「適合グレードが存在する」「個別グレードの証明書確認が必要」を区別して判断する。
環境・リサイクル性
- ABSは熱可塑性樹脂であり、マテリアルリサイクルが可能である。PCR/PIR再生ABSも流通している。
- 再生回数や熱履歴により衝撃強度、色調、臭気、MFR、残留物、異物、めっき性が変化する場合がある。
- 再生材を食品・医療・高信頼電気用途へ使用する場合は、法規制・トレーサビリティ・汚染管理を個別確認する。
- 生分解性材料ではない。バイオベース成分を用いた特殊グレードが存在しても、「バイオベース」と「生分解性」は別概念である。
価格・供給性
| 項目 | 評価 | 内容 |
|---|---|---|
| 相対価格 | 比較的低価格~中価格 | 標準ABSはエンプラより安価な場合が多い。耐熱・難燃・透明・強化・医療グレードは上昇する。 |
| 汎用的な流通性 | ◎ | 国内外で多数メーカーが供給。 |
| 国内入手性 | ◎ | ペレット、板、シート、丸棒、3Dフィラメント等が比較的入手しやすい。 |
| 少量購入 | ○ | 板材・フィラメントは少量購入しやすいが、専用ペレットはMOQが設定される場合がある。 |
| 特注色・特注グレード | ○ | 比較的対応しやすいが、色・難燃・規制の組合せでMOQが増える。 |
関連材料との比較
| 比較材料 | 特徴 | ABS樹脂との違い・選定ポイント |
|---|---|---|
| ポリスチレン(PS) | 透明性、成形性、剛性に優れる。 | ABSはPSより耐衝撃性に優れる。GPPSは透明性で有利。 |
| AS樹脂(SAN) | 透明性、剛性、耐薬品性を持つスチレン系共重合体。 | ABSはゴム相を持つため耐衝撃性が高いが、透明性は一般に低い。 |
| ポリカーボネート(PC) | 耐衝撃性、耐熱性、透明性に優れる。 | PCは耐熱・衝撃で有利。ABSは成形性、外観、価格で有利な場合がある。 |
| アクリル樹脂(PMMA) | 透明性、耐候性、表面硬度に優れる。 | PMMAは透明性・耐候性、ABSは衝撃性・成形性で有利。 |
| ポリ塩化ビニル(PVC) | 難燃性、耐薬品性、軟質化のしやすさが特徴。 | PVCは耐薬品・難燃で有利な場合があり、ABSは外観・衝撃・成形で有利。 |
| ポリアセタール(POM) | 摺動性、疲労、寸法安定性に優れる結晶性エンプラ。 | POMはギア・摺動で有利。ABSは筐体・加飾・めっき部品に適する。 |
| ナイロン6(PA6) | 靭性、耐摩耗、耐油性に優れる。 | PA6は機械・摺動用途に有利。ABSは低吸水で外観・寸法安定性に優れる。 |
| ASA樹脂 | アクリルゴムを用いた耐候性スチレン系樹脂。 | ASAは屋外耐候性で有利。ABSはコスト・グレード選択性・めっき性で強い。 |
| AES樹脂 | EPDM系ゴムを用いた耐候性スチレン系樹脂。 | AESは耐候性で有利。ABSとは低温衝撃・成形性・価格を比較する。 |
| PBT | 耐薬品性、電気特性、寸法安定性に優れる結晶性エンプラ。 | PBTは電装・コネクタで有利。ABSは外観・大型筐体の加工性に強い。 |
比較用評価スコア
以下は材料群としての概略相対評価であり、特定グレードの最高性能を表すものではない。5:非常に優れる、4:優れる、3:標準的、2:やや劣る、1:劣る、0:評価不能又はデータなし。
| 評価項目 | スコア | 評価理由 |
|---|---|---|
| 引張強度 | 3 | 標準ABSは約35~55MPaで汎用樹脂として標準~良好。 |
| 剛性 | 3 | 弾性率約1.8~2.6GPa。GF強化で大幅向上。 |
| 衝撃強度 | 4 | ゴム強化によりPS/SANより優れる。 |
| 耐熱性 | 3 | 標準でHDT 1.8MPa約80~100℃。 |
| 低温特性 | 4 | 高衝撃グレードでは低温靭性が良好。 |
| 耐薬品性 | 2 | 水系は比較的良好だが有機溶剤に弱い。 |
| 耐候性 | 2 | ブタジエン相のUV酸化が弱点。 |
| 耐加水分解性 | 4 | ポリエステル系ほど加水分解敏感ではない。 |
| 寸法安定性 | 4 | 低収縮・低吸水で比較的良好。 |
| 低吸水性 | 4 | PAより明確に低い。 |
| 摺動性 | 2 | 標準ABSは摺動専用材ではない。 |
| 耐摩耗性 | 2 | POM/PA等に劣る。 |
| 電気絶縁性 | 4 | 体積抵抗率が高く筐体用途に適する。 |
| 難燃性 | 2 | 標準はHB程度。V-0等は難燃グレード。 |
| 透明性 | 1 | 標準ABSは不透明。透明グレードは別扱い。 |
| 成形加工性 | 5 | 射出・押出・熱成形・二次加工の幅が広い。 |
| 切削加工性 | 4 | 試作・板材加工が比較的容易。 |
| 接着性 | 4 | 接着・塗装・めっきがしやすい。 |
| リサイクル性 | 4 | 熱可塑性で再生材流通も多いが品質劣化に注意。 |
| 価格優位性 | 4 | エンプラより比較的低価格で流通性が高い。 |
代表的なメーカー
以下は代表例である。グレード、供給地域、規制適合、難燃認証、再生材対応等は各メーカーの最新資料で確認する。
| メーカー | 代表製品・ブランド | 概要 |
|---|---|---|
| テクノUMG株式会社 | TECHNO ABS、TECHNOLOY等 | ABS、ASA、AES、ACS、アロイを扱う国内主要メーカー。 |
| 東レ株式会社 | TOYOLAC | ABS、高機能ABS、透明系、アロイ等を展開する国内主要メーカー。 |
| INEOS Styrolution | Terluran、Novodur | 世界的なスチレン系樹脂メーカー。汎用、高衝撃、押出、リサイクル等を展開。 |
| SABIC | CYCOLAC | 汎用、耐熱、難燃、医療等のABSグレードを展開。 |
| LG Chem | LG ABS | 汎用、耐熱、難燃、めっき、押出、透明系等を展開。 |
| CHIMEI Corporation | POLYLAC | ABS、SAN、PMMA、PC等を扱う。 |
| LOTTE Chemical | STAREX | ABS、PC、PC/ABS等を展開。 |
推奨確認試験
- 実薬品浸漬試験:想定濃度・温度・接触時間で質量、寸法、外観、引張/衝撃保持率を確認する。
- 環境応力割れ試験:実部品又は曲げ治具で応力を負荷し、洗剤、IPA、油、塗料、接着剤等との組合せを確認する。
- 熱老化試験:想定上限温度+安全側温度で、数百~数千時間の強度・色・寸法変化を確認する。
- 紫外線促進耐候試験:屋外用途ではキセノンアーク等により色差、光沢、衝撃強度保持を確認する。
- クリープ・疲労試験:締結、圧入、荷重部品では実使用温度・応力・繰返し回数を設定する。
- 接着・溶着強度試験:実際の接着剤、塗料、溶着条件で初期強度と熱湿老化後強度を確認する。
- アウトガス・VOC試験:車載、光学、半導体、真空用途では用途規格に合わせて評価する。
- 実成形・実部品耐久試験:最終的には量産金型、実成形条件、実部品形状で確認する。
関連キーワード
ABS樹脂 / アクリロニトリル・ブタジエン・スチレン樹脂 / AS樹脂(SAN) / ポリスチレン(PS) / ASA樹脂 / AES樹脂 / ポリカーボネート(PC) / ポリアセタール(POM) / ナイロン6(PA6) / PBT / 汎用プラスチック / 射出成形 / 環境応力割れ(ESC) / 耐薬品性 / SP値 / UL94
本ページの数値はABS材料群の代表値又は代表範囲であり、特定メーカーの特定グレードを保証するものではない。実使用では、グレード、温度、濃度、荷重、応力、湿度、時間、試験片形状、成形条件、法規制、要求寿命を確認し、必要に応じて実部品評価を行う。