- 概要
- 特徴
- 構造式
- 種類・代表グレード
- 成形加工
- 代表的な物性値又は機械的性質
- 耐薬品性
- 成形条件
- 製法
- 詳細な利用用途
- 関連材料との比較
- 法規制・認証
- 代表的なメーカー
- 注意点・劣化モード
- 推奨確認試験
- 関連キーワード
概要
| 材料名 | ポリテトラフルオロエチレン |
| 略号 | PTFE |
| IUPAC名 | Poly(1,1,2,2-tetrafluoroethylene) |
| 英語名 | Polytetrafluoroethylene |
| 日本語名(別名) | 四フッ化エチレン樹脂、テフロン(Chemours社の登録商標として一般に浸透した呼称) |
| 分類 | フッ素樹脂(フルオロポリマー) |
| プラスチック分類 | スーパーエンプラ(結晶性・耐熱耐薬品性フッ素樹脂として、エンプラを超える耐熱・耐薬品グレードに位置づけられることが一般的である) |
| 化学式(繰り返し単位) | -(CF2-CF2)n- (分子式:C2F4) |
| CAS No. | 9002-84-0 |
| 構造・主成分 | テトラフルオロエチレン(TFE)モノマーの単独重合体。炭素主鎖のすべての水素がフッ素に置換された直鎖状構造を持つ、結晶性の高いフッ素樹脂である。 |
| 主な用途 | 化学プラント配管・ライニング、パッキン・ガスケット、電線被覆、フライパン等調理器具コーティング、軸受・摺動部品、半導体製造装置部品など |
PTFEは、炭素-炭素主鎖に結合するすべての水素原子がフッ素原子に置換された構造を持つ、結晶性の高いフッ素樹脂である。C-F結合はプラスチックの中でも最も強い部類の化学結合であり、この結合の強さと、フッ素原子が炭素主鎖を密に覆う「フッ素シース構造」により、あらゆる樹脂の中で最高水準の耐薬品性・耐熱性・非粘着性・低摩擦性を示す材料として位置づけられている。一般に、強酸・強アルカリ・有機溶剤のほとんどに対して常温では実質的に侵されないとされるが、溶融アルカリ金属や特定のフッ素系薬剤など一部例外があるため、実使用では個別の薬品・濃度・温度条件の確認が必要である。
一方で、PTFEは分子間の絡み合いが少なく溶融粘度が極めて高いため、一般の熱可塑性樹脂のような射出成形・押出成形が原則としてできない、という加工上の大きな特徴を持つ。代表的な成形法は、金属粉末冶金に近い「圧縮成形+焼成(シンタリング)」、または「ペースト押出成形」であり、この加工プロセスの特殊性が、PTFE製品の価格・供給形態・設計自由度に大きく影響している。近年は、変性PTFE(Modified PTFE)や微粉末グレードにより、成形性・機械的物性のバランスを改善したグレードも供給されている。
用途は、化学プラントの配管・ライニング・パッキン類、フライパン等調理器具の非粘着コーティング、半導体製造装置のシール材・治具、電線被覆、軸受・摺動部品、医療用カテーテルなど極めて広範囲に及ぶ。設計にあたっては、コールドフロー(低荷重下でのクリープ変形)、機械的強度が他のエンプラに比べて低いこと、放射線への弱さなど、PTFE特有の弱点を理解した上でグレード選定・設計を行うことが重要である。
特徴
| 長所 | あらゆるプラスチックの中で最高水準の耐薬品性、極めて低い摩擦係数(自己潤滑性)、非粘着性、優れた電気絶縁性(低誘電率・低誘電正接)、広い使用温度範囲(一般に-200℃前後~+260℃程度)、耐候性・耐紫外線性、非毒性で食品・医療用途への適合グレードが存在する |
| 短所 | 機械的強度・剛性が他のエンプラに比べて低い、コールドフロー(低荷重でもクリープ変形しやすい)、耐摩耗性が単体では低い(充填材で改善)、射出成形・通常の押出成形ができず加工コストが高い、放射線に弱く脆化しやすい、高温分解時にフッ化水素等の有害ガスを発生する |
| 外観 | 乳白色(半透明~不透明)。着色グレードも存在するが、標準グレードは白色系が一般的である |
| 耐熱性 | 結晶融点約327℃、連続使用温度は一般に260℃程度とされる(グレード・用途・電気特性要求により異なる)。低温側にも強く、極低温下でも脆化しにくい |
| 耐薬品性 | 一般に強酸・強アルカリ・ほとんどの有機溶剤に対して常温では侵されないとされる。溶融アルカリ金属、フッ素ガス、三フッ化塩素など一部の特殊な薬剤には侵される場合があるため、個別確認が必要である |
| 加工性 | 溶融粘度が極めて高く、一般的な溶融加工(射出成形・押出成形)が原則不可。圧縮成形+焼成、またはペースト押出成形(ファインパウダー)が中心となる特殊な加工プロセスを要する |
| 分類上の注意 | 「フッ素樹脂」という大分類の中でも、PTFEは非溶融加工性(メルトフローを示さない)である点でPFA・FEP等の溶融加工可能なフッ素樹脂と明確に区別される。物性値・加工条件をフッ素樹脂全体で一般化しないこと |
構造式
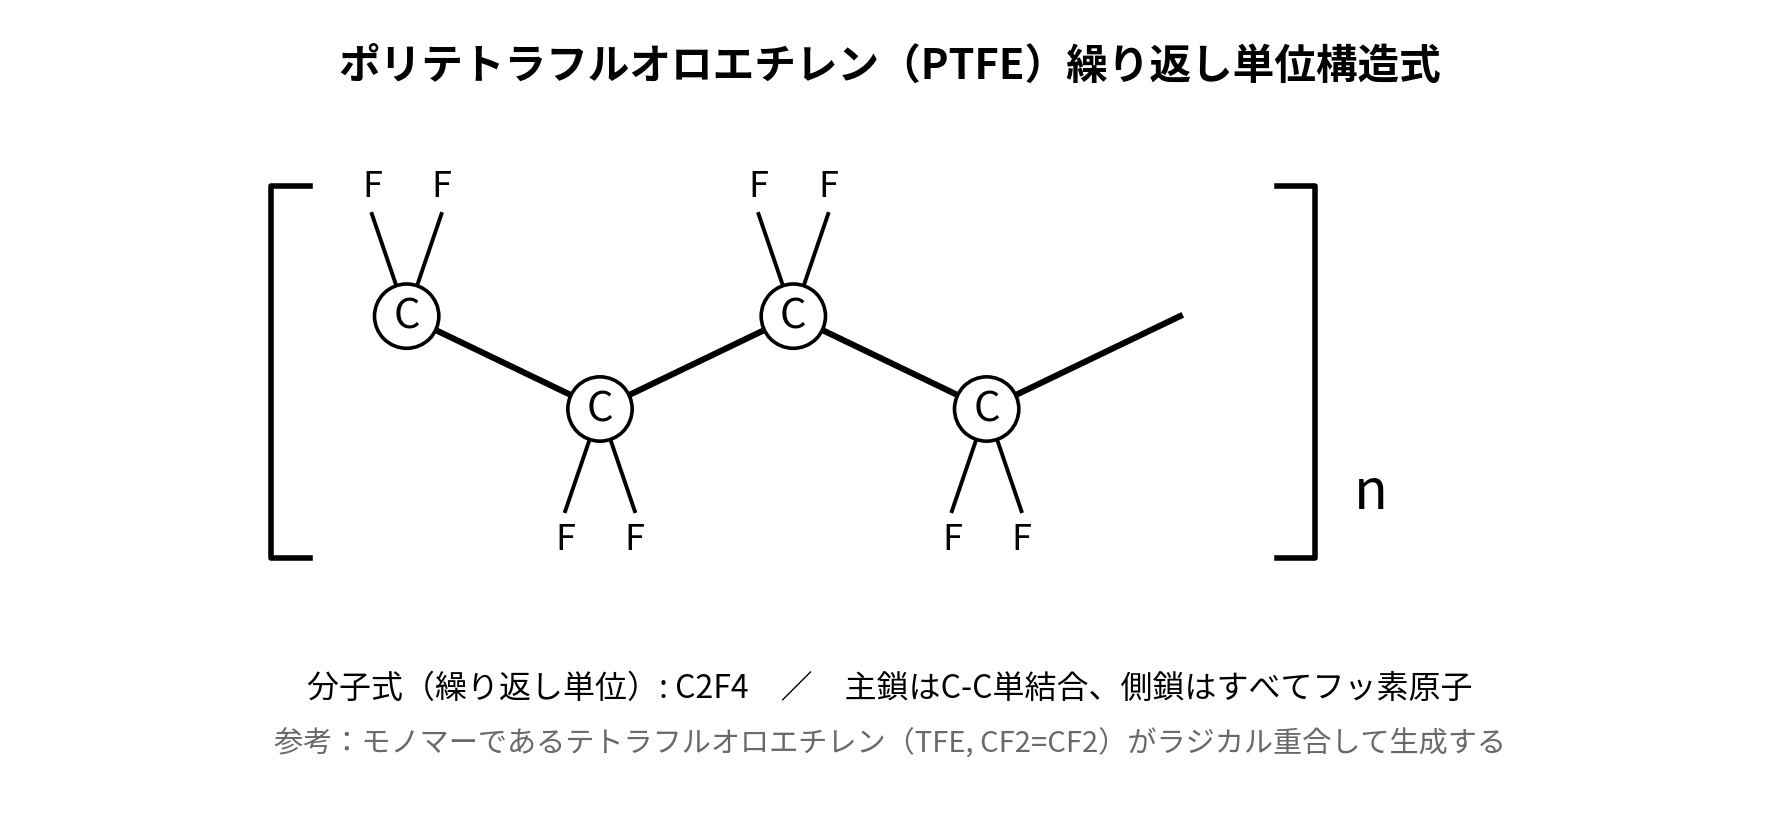
代表的な構造単位は -(CF2-CF2)n– であり、モノマーであるテトラフルオロエチレン(TFE、CF2=CF2)がラジカル重合することで生成する単独重合体である。炭素主鎖の周囲をフッ素原子が密に取り囲む「フッ素シース構造」が、C-F結合の高い結合エネルギーとあいまって、PTFEの高い化学的安定性・非粘着性の起源となっている。
変性・共重合グレードとしては、微量のパーフルオロアルキルビニルエーテル等を共重合させた「変性PTFE(Modified PTFE)」があり、結晶性をやや下げることで気孔率低減・機械的物性の改善を図ったグレードが供給されている。なお、テトラフルオロエチレンを主鎖としつつ側鎖構造・共重合成分を変えた溶融加工可能なフッ素樹脂として、PFA(テトラフルオロエチレン-パーフルオロアルキルビニルエーテル共重合体)、FEP(テトラフルオロエチレン-ヘキサフルオロプロピレン共重合体)などが存在するが、これらはPTFEとは異なる独立した材料として扱う(該当ページ:フッ素樹脂関連ページ(サイトトップより検索))。
種類・代表グレード
| 種類 | 主成分・特徴 | 長所 | 短所 | 主な用途 |
|---|---|---|---|---|
| モールディングパウダー(懸濁重合品) | 粒状PTFE。圧縮成形・焼成向け | 汎用性が高く大型製品にも対応 | 射出成形不可、加工に手間を要する | 板、丸棒、大型シール材 |
| ファインパウダー(乳化重合品) | 微細粒子PTFE。ペースト押出成形向け | 薄肉チューブ・被覆線の連続成形が可能 | 専用の押出設備・助剤(潤滑剤)が必要 | 電線被覆、薄肉チューブ、シールテープ |
| ディスパージョン(分散液) | 水性PTFE分散液 | コーティング・含浸加工が可能 | 焼付け工程が必須、膜厚管理が難しい | 調理器具コーティング、ガラスクロス含浸 |
| 変性PTFE(Modified PTFE) | 微量のPAVE等を共重合 | 気孔率低減、機械的物性・透明性の改善 | 標準グレードよりコスト高 | 高機能シール材、半導体用途 |
| ガラス繊維(GF)強化グレード | GF15~25wt%程度充填(代表値、グレード依存) | クリープ変形(コールドフロー)を大幅低減、耐摩耗性向上 | 摺動相手材を摩耗させやすい、外観が変化 | バルブシート、パッキン、軸受 |
| カーボン充填グレード | カーボン粉末充填(代表値:15~25wt%程度) | 耐摩耗性・熱伝導性・導電性の付与 | 絶縁性が低下する | 摺動部品、帯電防止用途 |
| ブロンズ(青銅)充填グレード | ブロンズ粉末を高充填(代表値:40~60wt%程度) | 耐摩耗性・寸法安定性に優れる | 相手材摩耗、比重増加、絶縁性低下 | 高荷重摺動部品、ピストンリング |
| 二硫化モリブデン(MoS2)配合グレード | MoS2を少量配合 | 摩擦係数のさらなる低減、耐摩耗性向上 | 黒色系となり外観用途に不向き | 低摩擦摺動部品 |
| 食品・医療対応グレード | 添加剤・充填材を厳選した非充填グレード等 | 食品衛生法・FDA等への適合資料が存在するグレードがある(要個別証明書確認) | グレード限定で汎用グレードと混同不可 | 食品機械部品、医療用チューブ・シール |
※ 上表の充填材含有率は代表的な目安であり、メーカー・グレードにより異なる。実使用にあたっては、必ず個別グレードのデータシートで含有率・物性値を確認すること。
成形加工
| 加工方法 | 適性 | 備考 |
|---|---|---|
| 射出成形 | × | 溶融粘度が極めて高く、通常の射出成形機では成形不可 |
| 押出成形(通常の溶融押出) | × | 溶融流動性を持たないため一般的な溶融押出は不可 |
| ペースト押出成形 | ◎ | ファインパウダー+潤滑剤によるラム押出。チューブ・被覆線に多用 |
| 圧縮成形 | ◎ | モールディングパウダーを常温加圧後、焼成する代表的な加工法 |
| アイソスタティック(等方加圧)成形 | ○ | 複雑形状・大型製品向け |
| ブロー成形 | × | 溶融流動性がないため不適 |
| 真空成形 | × | 溶融流動性がないため不適 |
| ディスパージョンコーティング | ◎ | 水性分散液の塗布・焼付けによる薄膜コーティング |
| 切削加工 | ◎ | 焼成品を切削・旋削・スカイブして最終形状に仕上げる代表的な二次加工 |
| 溶着 | × | 溶融後の再結晶化により機械的強度が大幅に低下するため、一般に推奨されない |
| 接着 | △ | 表面エネルギーが極めて低く接着困難。ナトリウムエッチング等の表面処理が必須 |
| 塗装・印刷 | × | 非粘着性のため通常は不適(特殊処理を除く) |
代表的な物性値又は機械的性質
| 項目 | 単位 | PTFE(非充填標準グレード) | GF強化グレード(代表例) | カーボン充填グレード(代表例) | 備考 |
|---|---|---|---|---|---|
| 密度 | g/cm³ | 2.14~2.20 | 2.15~2.25 | 2.05~2.15 | 試験規格:ASTM D792 等が一般的 |
| 引張強さ | MPa | 20~35 | 15~25 | 14~22 | 室温、規格不明な資料は「代表値」として扱う |
| 伸び(破断伸び) | % | 200~400 | 150~300 | 150~300 | グレード・試験片厚さにより変動大 |
| 曲げ弾性率 | GPa | 0.4~0.6 | 0.5~0.8 | 0.5~0.7 | 常温、他樹脂比では低剛性 |
| アイゾット衝撃強さ(ノッチ付き) | kJ/m² | 破壊せず(NB)となる場合が多い | データなし(グレード依存) | データなし(グレード依存) | PTFEは靭性が高く、ノッチ付きでも破壊しない場合が多い。数値化不能な場合は備考記載とする |
| 荷重たわみ温度(HDT, 1.80 MPa) | ℃ | 50~60(代表値、規格不明な資料あり) | データなし(グレード依存) | データなし(グレード依存) | 荷重条件で大きく変化するため参考値扱い |
| 融点 | ℃ | 約327 | 約327(樹脂部は同一) | 約327(樹脂部は同一) | 結晶性樹脂につき明確な融点を持つ |
| 連続使用温度 | ℃ | 約260(一般的目安) | 約260 | 約260 | 用途・電気特性要求により評価が異なる一般的目安 |
| 吸水率(24時間) | % | 0.01未満 | 0.01未満 | 0.01未満 | 非吸湿性樹脂。寸法安定性に優れる |
| 体積抵抗率 | Ω・cm | 10¹⁸以上 | 10¹⁶~10¹⁸(GF由来でやや低下) | 10²~10⁴(カーボンにより導電性化) | 充填材の種類で電気特性が大きく変化する |
※ 上表は代表的な公開資料・技術文献に基づく目安値であり、メーカー・グレード・試験規格・試験片厚さ・成形条件により変動する。設計に用いる際は、必ず採用予定グレードのメーカー公表値を確認すること。アイゾット衝撃強さ・HDTのように「破壊せず」等の定性的な結果しか得られない項目は、数値として扱わず備考欄で説明している。
耐薬品性
| 薬品分類 | 代表的薬品 | 評価 | 備考 |
|---|---|---|---|
| 酸類(無機酸) | 塩酸、硫酸、硝酸、フッ化水素酸 | ◎ | 常温では極めて高い耐性。高温・高濃度条件では個別確認が望ましい |
| アルカリ類 | 水酸化ナトリウム、水酸化カリウム | ◎ | 強アルカリにも常温では実質的に侵されないとされる |
| 低級アルコール類 | メタノール、エタノール、IPA | ◎ | 膨潤・溶解はほぼ生じない |
| 高級アルコール類 | グリセリン、エチレングリコール | ◎ | 同上 |
| 芳香族炭化水素類 | ベンゼン、トルエン、キシレン | ◎ | SP値差が大きく非溶解性を示す |
| 脂肪族炭化水素類 | ヘキサン、シクロヘキサン | ◎ | 同上 |
| ケトン類 | アセトン、MEK | ◎ | 同上 |
| エステル類 | 酢酸エチル | ◎ | 同上 |
| 塩素系溶剤 | クロロホルム、トリクロロエチレン | ◎ | 他の多くの樹脂が侵される塩素系溶剤にも安定 |
| 水・温水・熱水 | 純水、温水、蒸気 | ◎ | 加水分解の懸念がなく、非吸湿性のため寸法変化も極めて小さい |
| 油(鉱物油・潤滑油) | 作動油、潤滑油、燃料油 | ◎ | 膨潤・劣化はほぼ生じない |
| 溶融アルカリ金属・特殊フッ素系薬剤 | 溶融ナトリウム、三フッ化塩素、フッ素ガス | × | PTFEが数少ない侵される代表例。取扱いには個別の安全性評価が必須 |
PTFEの耐薬品性は、樹脂全般の中で最高水準にあるとされるが、これはC-F結合の強さとフッ素シース構造による化学的不活性に由来するものであり、SP値の近さだけで説明できるものではない。評価は一般的な条件下での目安であり、高温・高圧・特殊薬剤条件では個別の浸漬試験による確認が推奨される。
SP値(溶解度パラメータ)
PTFEの溶解度パラメータ(δ)は、一般に約12~13 MPa1/2程度とされる(文献により幅がある)。ただし、PTFEはSP値の近い溶剤に対しても、結晶化度の高さと表面の低エネルギー性により実質的に溶解・膨潤しない特異な材料であり、SP値差のみで耐薬品性を判断することはできない点に留意されたい。
溶解性の目安
| SP値差 | 溶解・膨潤の目安 | 判定 |
|---|---|---|
| 0~2 | 膨潤・軟化しやすい | × |
| 2~5 | 条件により膨潤する | △ |
| 5~8 | 短時間接触では比較的安定 | ○ |
| 8以上 | 溶解・膨潤しにくい | ◎ |
SP値から見た耐溶剤性
| 溶剤 | SP値(MPa1/2) | PTFEとのSP値差 | 評価 | 備考 |
|---|---|---|---|---|
| ヘキサン | 約14.9 | 約2~3 | ◎ | SP値差は小さいが実質的に非溶解 |
| トルエン | 約18.2 | 約5~6 | ◎ | 同上 |
| アセトン | 約19.9 | 約7 | ◎ | 同上 |
| エタノール | 約26.5 | 約13~14 | ◎ | 同上 |
| 水 | 約47.8 | 約35 | ◎ | 同上 |
上表のとおりSP値差だけを見ると必ずしも大きくない組み合わせもあるが、PTFEは結晶化度・分子構造上の特殊性により、SP値差の目安表通りの挙動を示さない例外的な材料である。耐薬品性の最終判断は、必ず実薬品による浸漬試験・応力下での確認試験によって行うこと。
成形条件(代表的な圧縮成形・焼成条件の目安)
| 項目 | 単位 | 代表的な目安 |
|---|---|---|
| 予備乾燥の要否 | ― | 非吸湿性のため通常は不要(該当なし) |
| 圧縮成形圧力 | MPa | 20~50程度(グレード・製品形状により異なる、代表値・規格不明) |
| 焼成(シンタリング)温度 | ℃ | 360~380程度(融点327℃以上まで昇温) |
| 焼成保持時間 | h | 製品肉厚により数時間~十数時間(代表値、規格不明) |
| 冷却速度 | ― | 徐冷が基本。急冷は内部応力・変形の原因となるため推奨されない |
| ペースト押出成形時のダイス温度 | ℃ | 常温~60程度(潤滑剤揮発工程を含む、代表値) |
成形条件はメーカー・グレード・製品肉厚・成形機仕様によって大きく異なるため、上表はあくまで一般的な目安である。実生産条件は各社の技術資料・成形指針に基づき個別に設定すること。
製法
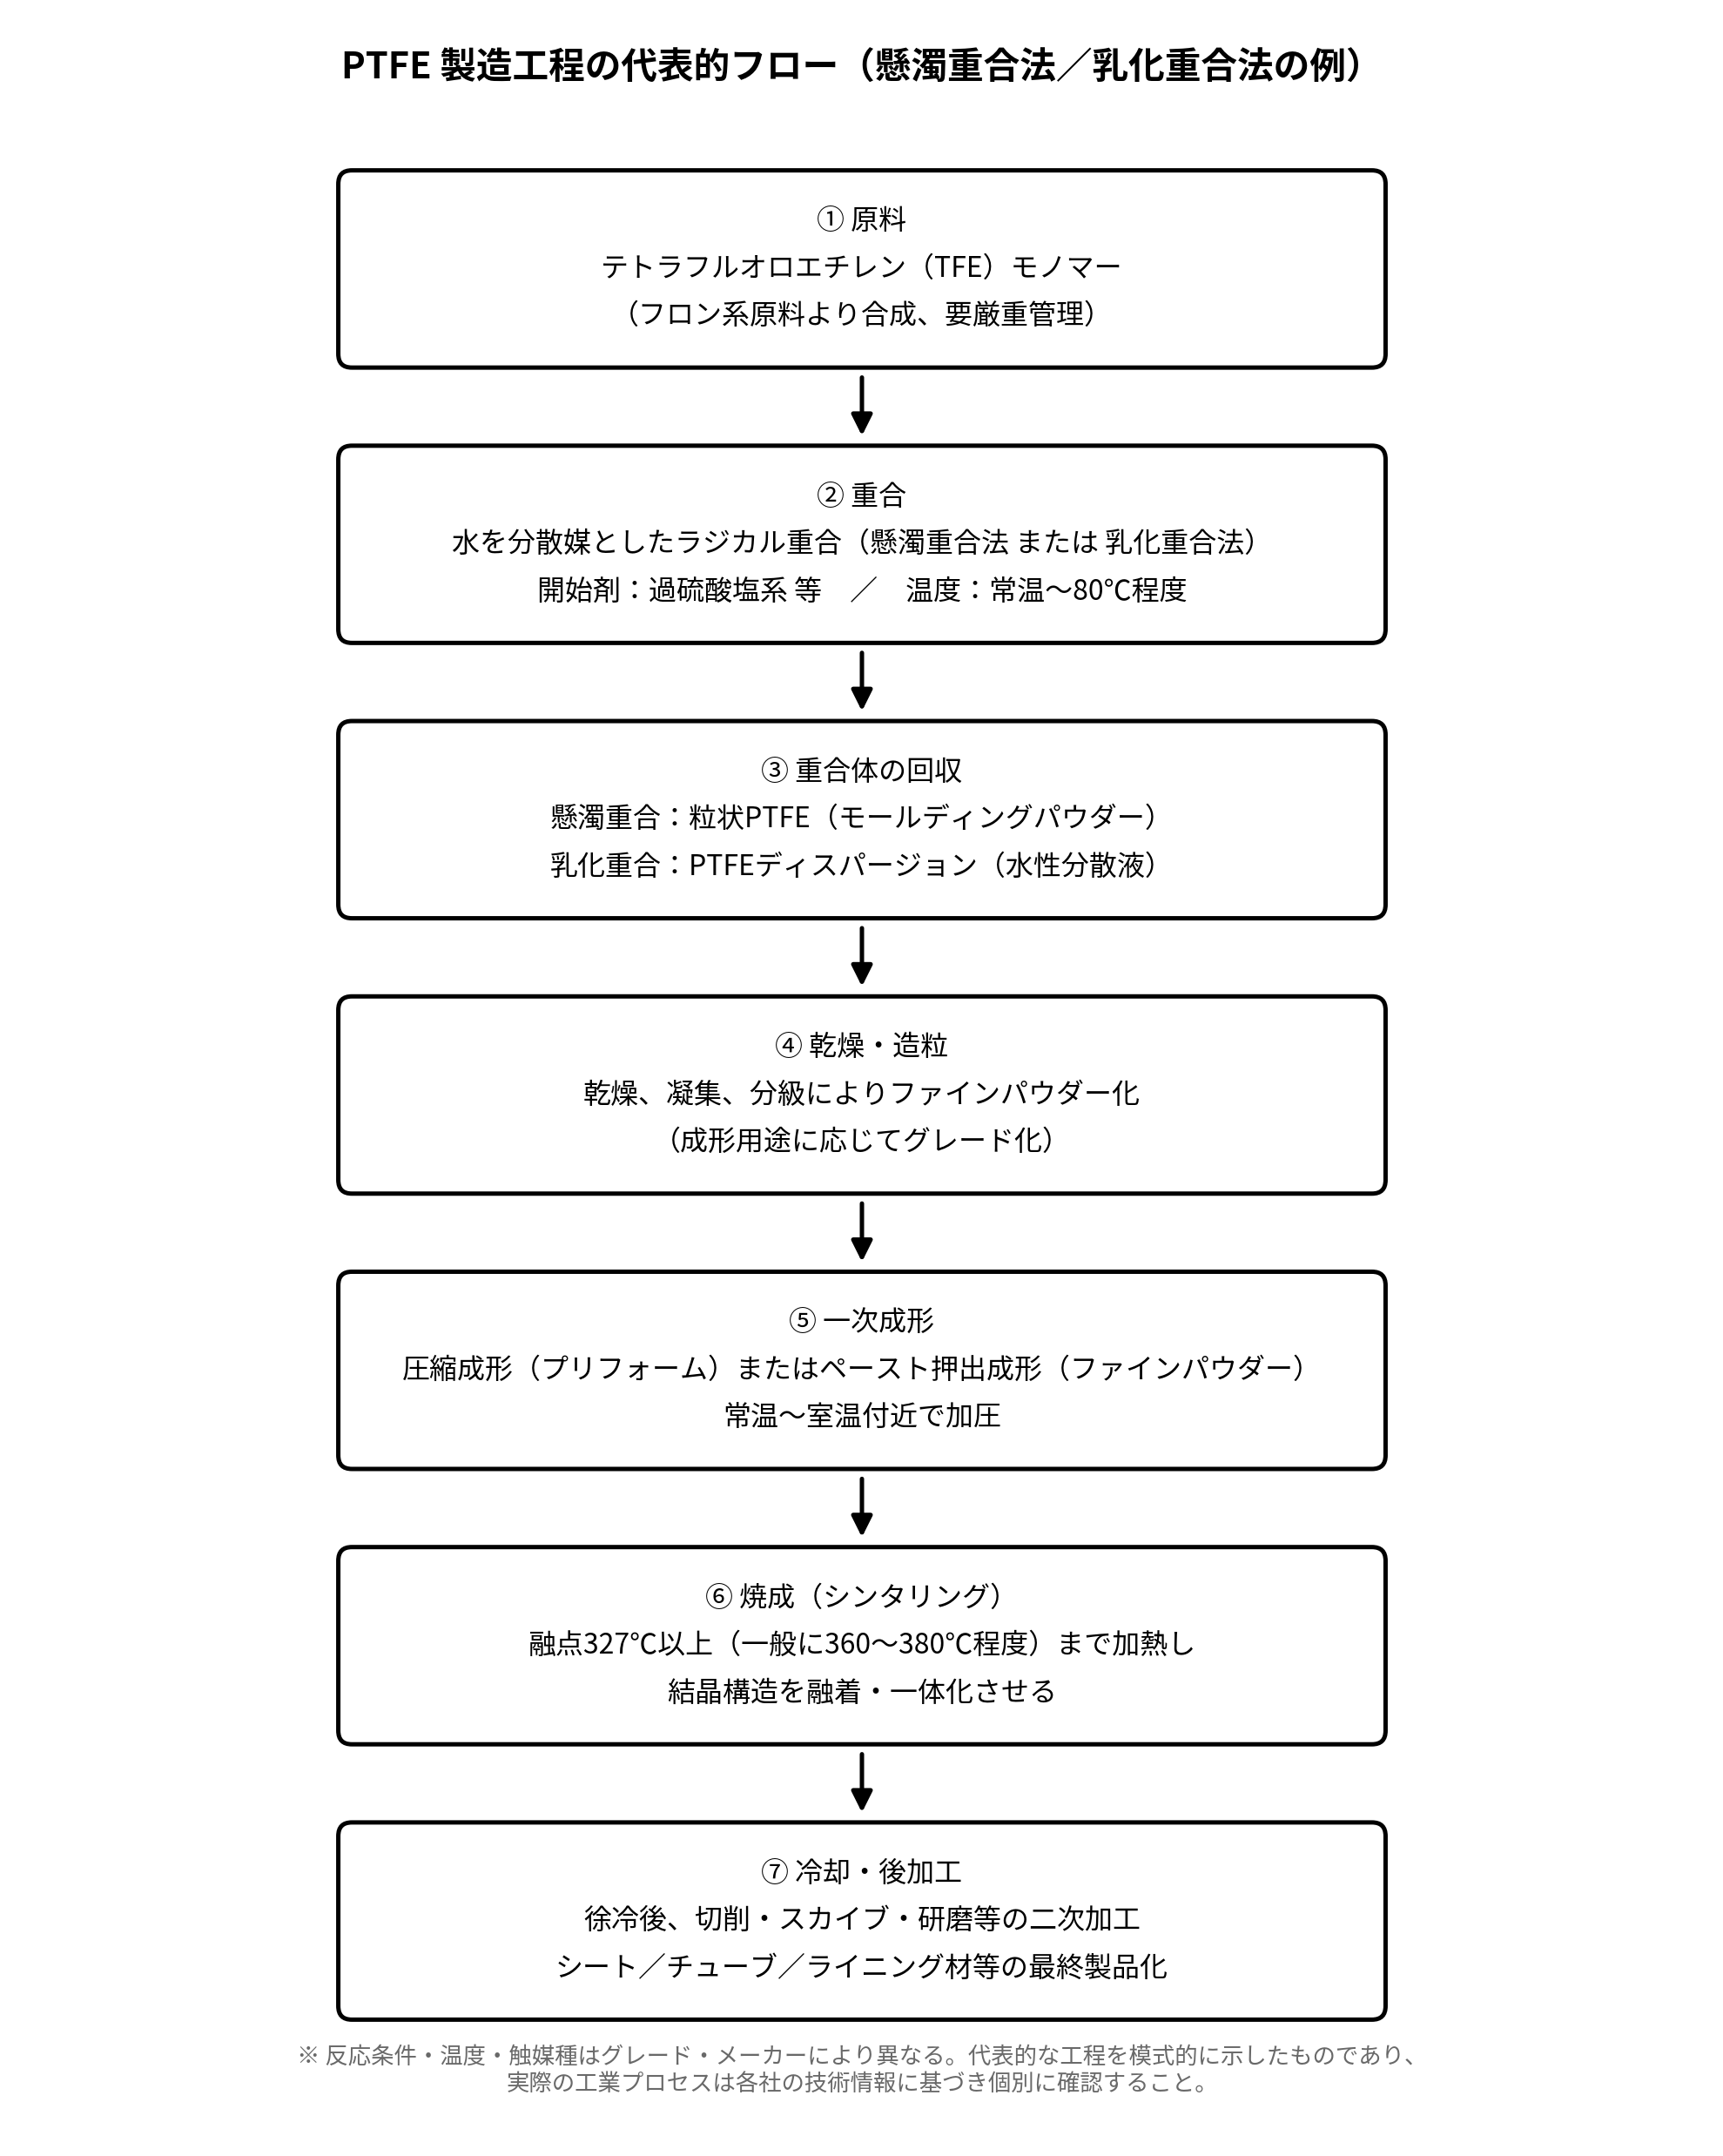
PTFEの原料であるテトラフルオロエチレン(TFE)モノマーは、フロン系原料(クロロジフルオロメタン等)の熱分解によって合成される。TFEは爆発性を有するため、製造・貯蔵・重合工程は厳重な安全管理のもとで行われる。
重合は水を分散媒としたラジカル重合が一般的であり、代表的には次の2方式に大別される。
- 懸濁重合法:撹拌により粒状の重合体(グラニュラーレジン)を得る方式。モールディングパウダー(圧縮成形用)の原料となる。
- 乳化重合法:乳化剤を用いてコロイド状の微細粒子を分散重合させる方式。ファインパウダー(ペースト押出用)やディスパージョン(コーティング用)の原料となる。
代表的な重合反応式(模式)は次のとおりである。
n CF2=CF2(TFEモノマー) →[開始剤、水系媒体、温度:常温~80℃程度]→ -(CF2-CF2)n-(PTFE)
重合後、乾燥・凝集・分級を経てグレード化された樹脂粉末は、金属粉末冶金に近い工程で成形される。すなわち、常温付近で圧縮成形(プリフォーム)またはペースト押出成形により所望形状に賦形した後、融点(327℃)を上回る360~380℃程度まで加熱する「焼成(シンタリング)」工程を経て、粒子同士を融着・一体化させる。焼成後は徐冷し、必要に応じて切削・スカイブ(薄膜剥離加工)・研磨等の二次加工を行い、板、丸棒、シート、チューブ、ライニング材などの最終製品形状に仕上げる。
ガラス繊維、カーボン、ブロンズ等の充填材を配合する場合は、重合体粉末と充填材をドライブレンドまたは特殊な混合工程で均一分散させた後、同様の圧縮成形・焼成工程を経る。充填材の分散均一性が、最終製品の機械的物性・摺動特性のばらつきに直結するため、混合工程の管理が重要となる。
詳細な利用用途
| 業界・分野 | 代表的な用途例 |
|---|---|
| 化学プラント | 配管・タンクライニング、バルブシート、パッキン、ガスケット、腐食性薬品用シール材 |
| 電気・電子 | 電線被覆(フッ素電線)、コネクタ絶縁部品、半導体製造装置の治具・シール材 |
| 機械部品 | 軸受、摺動板、ピストンリング、ベローズ、低摩擦ガイド部品(充填グレードが多用される) |
| 医療 | カテーテル、人工血管、縫合糸コーティング、医療用チューブ・シール部品 |
| 食品機械 | コンベアベルト用シート、非粘着コーティング(調理器具)、食品搬送用シール材 |
| 建築・設備 | 膜構造建材(ガラスクロス含浸PTFE膜)、防水・防食シート、伸縮継手 |
| 自動車 | 燃料系ホース内層、シール材、オイルシール摺動部(PTFE単体または充填グレード) |
関連材料との比較
| 比較材料 | 特徴 | PTFEとの違い |
|---|---|---|
| PFA(パーフルオロアルコキシ樹脂) | PTFEに近い耐薬品性・耐熱性を持ちながら溶融加工が可能なフッ素樹脂 | 射出成形・通常の押出成形が可能な点が最大の違い。PTFEより高価だが加工の自由度が高い |
| FEP(テトラフルオロエチレン-ヘキサフルオロプロピレン共重合体) | 溶融加工可能なフッ素樹脂。透明性に優れる | 連続使用温度がPTFEよりやや低い(一般に200℃前後)。射出・押出成形が可能 |
| ETFE(エチレン-テトラフルオロエチレン共重合体) | 機械的強度・耐摩耗性に優れたフッ素樹脂 | PTFEより機械的強度が高く射出成形も可能。耐薬品性はPTFEよりやや劣る |
| PVDF(ポリフッ化ビニリデン) | 機械的強度・耐摩耗性・耐候性に優れたフッ素樹脂 | フッ素含有率がPTFEより低く、コストが低い。耐薬品性・耐熱性はPTFEより劣る |
| PCTFE(ポリクロロトリフルオロエチレン) | ガスバリア性・低温特性に優れるフッ素樹脂 | PTFEよりガスバリア性が高いが、コストが高く供給量が少ない |
| UHMWPE(超高分子量ポリエチレン) | 耐摩耗性・自己潤滑性に優れる非フッ素系樹脂 | 耐薬品性・耐熱性はPTFEに大きく劣るが、コストが低く耐摩耗性はPTFEを上回る場合がある |
| POM(ポリアセタール) | 寸法安定性・機械的強度に優れるエンプラ | 耐薬品性・耐熱性はPTFEに劣るが、機械的強度・剛性はPTFEより高い |
法規制・認証
| RoHS指令 | PTFE樹脂自体は対象物質に該当しないが、添加剤・充填材・着色剤の種類によっては個別確認が必要 |
| REACH規則 | フッ素樹脂製造工程で使用される一部のパーフルオロ化合物(PFAS関連)が規制動向の対象となる場合があり、最新の規制情報を個別に確認する必要がある |
| PFAS関連規制の影響 | PTFEはパーフルオロカーボン系ポリマーであり、近年のPFAS規制強化の議論の対象に含まれる場合がある。用途・地域により規制動向が異なるため、最新情報の確認が必須である |
| 食品衛生法・FDA | 食品接触用途に適合するグレードが存在する(メーカー・グレードごとの適合証明書の確認が必要) |
| ISO 10993 / 医療機器用途 | 医療用途向けグレードが存在するが、材料群全体としての認証ではなく、個別グレードでの評価・証明が必要 |
| UL94燃焼性 | PTFEは一般にV-0相当の高い難燃性を示す樹脂として知られるが、試験片厚さ・グレードによって等級が異なるため、材料名だけで一律に判断しないこと |
代表的なメーカー
| メーカー | 代表製品・ブランド | 概要 |
|---|---|---|
| ケマーズ(Chemours、米国) | Teflon™ | PTFEの代名詞ともいえる「テフロン」ブランドの展開元。デュポン社よりフッ素樹脂事業がスピンオフして設立 |
| ダイキン工業(日本) | ポリフロン™ | 国内最大手のフッ素樹脂メーカー。モールディングパウダー、ファインパウダー、ディスパージョン等を幅広く展開 |
| AGC株式会社(日本) | フルオン™(Fluon™) | フッ素樹脂全般を展開する国内大手化学メーカー |
| 3Mダイニオン(Dyneon、独) | Dyneon™ PTFE | 3Mグループのフッ素樹脂ブランド。工業用途向けグレードを幅広く展開 |
| ソルベイ(Solvay、ベルギー) | Algoflon™ | 欧州の大手フッ素樹脂メーカー |
| グジャラート・フルオロケミカルズ(Gujarat Fluorochemicals、インド) | Inoflon™ | アジア地域で供給量を拡大しているフッ素樹脂メーカー |
注意点・劣化モード
| 劣化・故障モード | 主な原因 | 発生しやすい条件 | 予防策・対策 |
|---|---|---|---|
| コールドフロー(クリープ変形) | 分子間の絡み合いが少ない結晶性構造 | 低荷重でも長時間の持続荷重下 | GF・カーボン等の充填グレードの採用、設計荷重の低減、定期的な増し締め |
| 放射線による劣化・脆化 | 主鎖の切断(他樹脂と異なり放射線に弱い) | γ線・電子線滅菌、原子力関連環境 | 放射線滅菌が必要な用途では代替樹脂または低線量条件の検討 |
| 高温分解によるガス発生 | 約400℃以上での熱分解 | 過度な加熱、火災時、不適切な焼成条件 | フッ化水素・パーフルオロイソブチレン等の有害ガス発生に注意し、換気・排気設備を確保する |
| 応力割れ・摩耗粉発生 | 低い機械的強度、単体での耐摩耗性の低さ | 高荷重・高速摺動条件での単体グレード使用 | 摺動用途ではカーボン・ブロンズ等の充填グレードを選定する |
推奨確認試験
- 実薬品浸漬試験(想定薬品・濃度・温度・接触時間を明記した条件での確認)
- 持続荷重下でのクリープ試験(コールドフロー評価、想定荷重・温度・時間を設定)
- 摩耗試験・摩擦係数測定(相手材・荷重・速度・温度条件を明記)
- 寸法変化測定(吸水・温度変化に対する寸法安定性の確認)
- 難燃性試験(UL94、想定試験片厚さでの確認)
- 放射線滅菌適用時の耐久試験(想定線量での機械的物性変化の確認)
- 実成形試験・実部品での耐久試験(焼成条件・二次加工条件を含めた最終製品での確認)
実使用では、グレード、温度、濃度、荷重、応力、湿度、時間、試験片形状、成形(焼成)条件を必ず確認した上で採否を判断すること。